fr
 English
 Español
 Deutsch
Accueil · Actualités · Actualités de l'industrie · Comment tester la qualité des moules d’injection intérieurs d’automobile : un guide pratique
Actualités de l'industrie
Comment tester la qualité des moules d’injection intérieurs d’automobile : un guide pratique
2026-09-30Table of Contents
- 1 Ce que signifie la qualité des moules pour les pièces intérieures
- 2 Vérifiez le moule avant le premier tir
- 3 Tests dimensionnels des pièces d'essai
- 4 Tests de surface et d'apparence
- 5 Tests fonctionnels et mécaniques
- 6 Capacité du processus et planification de la phase d'essai
- 7 Documentation et chemin vers l'approbation
Pensez à un essai de moule pour un nouveau cadre de tableau de bord. La presse à injection s'ouvre, l'opérateur retire la pièce et le premier contrôle visuel s'annonce prometteur. Ensuite, la pièce est placée sur le dispositif de contrôle et l'écart au niveau de la grille du haut-parleur indique 0,4 mm au-dessus de la tolérance technique. Cette seule lecture suffit à empêcher l’outil d’avancer vers la production jusqu’à ce que le mouliste en trouve la cause.
Tester la qualité des moules d’injection intérieurs d’automobiles ne constitue pas une simple inspection. Il s'agit d'un processus de vérification par étapes qui combine l'inspection des outils, la mesure dimensionnelle, l'évaluation de la surface, les tests fonctionnels et les études de capacité du processus. Chaque étape répond à une question différente, à savoir si le moule peut répéter les mêmes résultats sur l'ensemble d'un cycle de production. Un moule qui passe les cinq étapes est prêt pour la production en série ; un moule qui échoue à l’un d’entre eux ne l’est pas.
Ce que signifie la qualité des moules pour les pièces intérieures
Un moule à injection pour intérieurs automobiles est un actif de production et non un prototype. Sa qualité doit être jugée par rapport à quatre exigences qui se chevauchent dans chaque composant intérieur.
Intégrité dimensionnelle
Le moule doit reproduire la géométrie de la pièce dans les tolérances définies sur le dessin, y compris la position des trous, les transitions d'épaisseur de paroi, les points de montage et toutes les surfaces de contact. Pour les pièces intérieures, la compensation du retrait et le contrôle du gauchissement sont les deux défis dimensionnels les plus fréquents.
Conformité superficielle et visuelle
Les composants intérieurs sont toujours visibles pour les occupants du véhicule. La surface moulée doit correspondre au grain, au niveau de brillance et à la couleur approuvés. Les défauts tels que les marques d'évier, les lignes de soudure, les vestiges de vanne et les marques d'écoulement sont évalués par rapport à une norme d'apparence signée.
Fiabilité fonctionnelle
De nombreuses pièces intérieures contiennent des éléments mobiles : bouches d'aération, compartiments de rangement, rouleaux porte-gobelets et couvercles d'airbags. Ces fonctionnalités doivent fonctionner correctement après des milliers de cycles et sur une plage de températures allant d’environ moins 40 à 85 degrés Celsius.
Stabilité du processus
Un moule de qualité produit des pièces cohérentes, coup après coup. La fenêtre de processus doit être suffisamment large pour que les variations normales de la température de fusion, de la pression d'injection et du temps de cycle ne poussent pas la pièce hors des spécifications.
Vérifiez le moule avant le premier tir
Le test de qualité le plus précieux a lieu avant l’injection du plastique. L'inspection de l'outil lui-même permet de détecter de nombreux problèmes qui autrement n'apparaîtraient que sous la forme de défauts de pièces moulées.
Revue de conception et vérification de l'acier
Le moule doit être vérifié par rapport aux normes approuvées. principes de conception de moules intérieurs automobiles et sélection des matériaux convenu au début du projet. Confirmez la qualité et la dureté de l'acier de la cavité, le type et l'emplacement de la porte, la disposition du canal de refroidissement et le système d'éjection. Un certificat pour le matériau en acier doit accompagner l'outil.
Contrôles de refroidissement, d'éjection et de ventilation
Vérifiez le débit du liquide de refroidissement dans chaque circuit avec un débitmètre, vérifiez que les broches d'éjection se déplacent librement et reviennent sans se coincer, et confirmez que les profondeurs d'aération correspondent aux recommandations du fournisseur de matériau. Ces contrôles sont rapides, mais ils évitent des retards coûteux dans les procès.
Tests dimensionnels des pièces d'essai
Une fois l'outil confirmé prêt, les échantillons moulés sont mesurés par rapport au modèle CAO et au dessin de la pièce. Pour un support structurel intérieur tel qu’un cadre de tableau de bord, c’est là que la plupart des problèmes font surface.
Mesurer les dimensions critiques avec une MMT
Utilisez une machine à mesurer tridimensionnelle ou un dispositif de contrôle dédié pour les caractéristiques clés telles que la position des trous, la hauteur des bossages de montage et la distance entre les éléments de localisation. Le comportement au retrait est vérifié en comparant les dimensions mesurées avec les dimensions de l'acier du moule enregistrées lors de la découpe. Le gauchissement est mesuré sur une plaque de surface avec des jauges de hauteur ou directement sur le luminaire. Faites attention aux sections longues et fines, car les pièces intérieures s'étendent souvent sur toute la largeur du véhicule. Un bien construit moule d'injection de cadre de tableau de bord est jugé sur la mesure dans laquelle ses parties maintiennent ces dimensions.
 Fournisseurs de moulage par injection de cadre de tableau de bord en gros, entreprise, exportateur Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de cadre de tableau de bord en gros, une entreprise, un exportateur, cette ligne de produits sp... Voir le produit →
Ajuster, espacer et affleurer les pièces adjacentes
Les données dimensionnelles seules ne suffisent pas. Assemblez les pièces d'essai avec les pièces de garniture environnantes et vérifiez l'écart et l'affleurement aux valeurs nominales définies dans les spécifications du véhicule. Les cibles courantes sont des écarts de 1,0 à 2,5 mm avec une tolérance de plus ou moins 0,5 mm, mais les valeurs exactes proviennent des dessins du client. Pour les assemblages de tableaux de bord, le comportement dimensionnel est directement lié au manière dont le moulage par injection de plastique intérieur est spécifié pour l'environnement du tableau de bord .
Tests de surface et d'apparence
Les pièces intérieures sont évaluées sous un éclairage contrôlé car l’œil humain est le juge final de l’apparence. Une cabine lumineuse standardisée, un brillancemètre et un comparateur de textures remplacent l'opinion subjective par des valeurs mesurables.
Surfaces, grain et brillance de classe A
Les zones visibles sur la console centrale, le tableau de bord et les ensembles de ventilation sont généralement des surfaces de classe A. Le brillancemètre est utilisé à 60 degrés pour les surfaces standard et à 20 degrés pour les zones très brillantes. Comparez le grain avec l'échantillon de texture approuvé et vérifiez l'écart de couleur, qui se situe généralement dans un Delta E de 1,0 à 1,5 sous un éclairage D65. Un élément intérieur visible comme un moule d'injection de pièces en plastique d'évent de climatisation nécessite une brillance constante sur le boîtier, les aubes et la lunette.
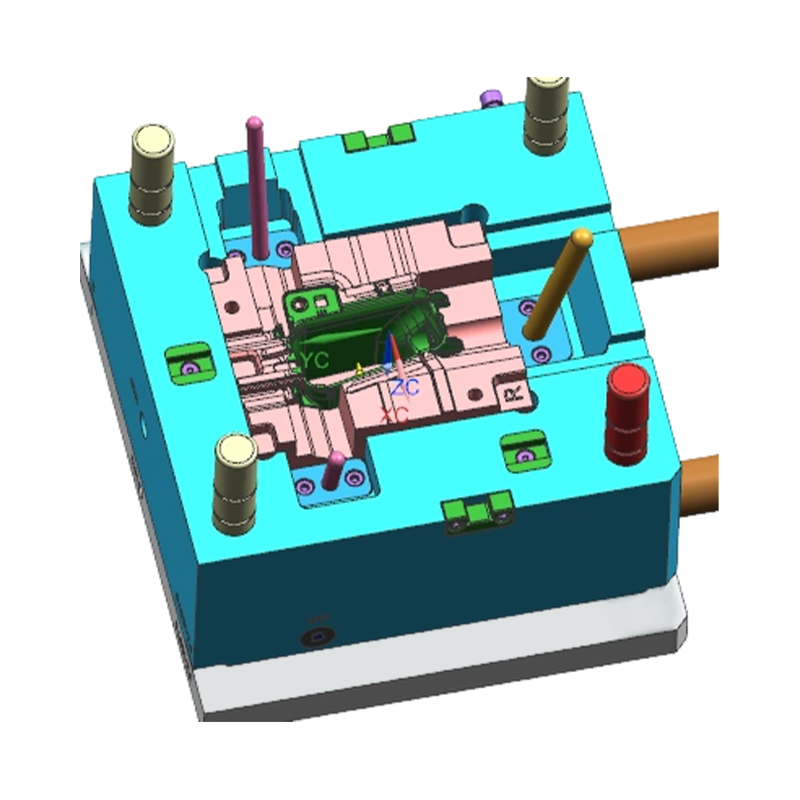 Fournisseur de moulage par injection de pièces en plastique d'évent de climatisation automobile en gros Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de pièces en plastique pour évents de climatisation automobile, entreprise, exportation en gros... Voir le produit →
Lignes de soudure, marques d'évier et vestiges de porte
Recherchez les lignes de soudure à la fin du remblai, les marques d'évier au-dessus des nervures et des bossages, les marques d'écoulement sur les surfaces granuleuses et les vestiges de portes qui dépassent la hauteur approuvée. Chaque défaut est comparé à la norme d'aspect signée par le client. Des défauts mineurs peuvent être acceptables dans les zones non visibles, mais toute zone visible nécessite un accord documenté entre le fabricant de moules et le client.
Tests fonctionnels et mécaniques
Les pièces intérieures doivent fonctionner comme prévu pendant toute la durée de vie du véhicule. Les tests fonctionnels sont particulièrement importants pour les pièces comportant des mécanismes mobiles ou présentant un intérêt pour la sécurité.
Préparation au déploiement de l'airbag
Pour les boîtiers, couvercles et couvercles de déploiement d'airbags, le moule n'est accepté que lorsque la pièce moulée passe les tests de déploiement. La couture de déchirure doit s'ouvrir de manière constante à la pression de conception, et le couvercle doit rester articulé ou contenu après le déploiement. Les tests sont exécutés sur des pièces conditionnées à basse température, à température ambiante et à haute température. Un Moulage par injection du couvercle de déploiement de l'airbag passager PAB doit livrer des pièces qui libèrent l'airbag sans fragmentation dans toutes les conditions.
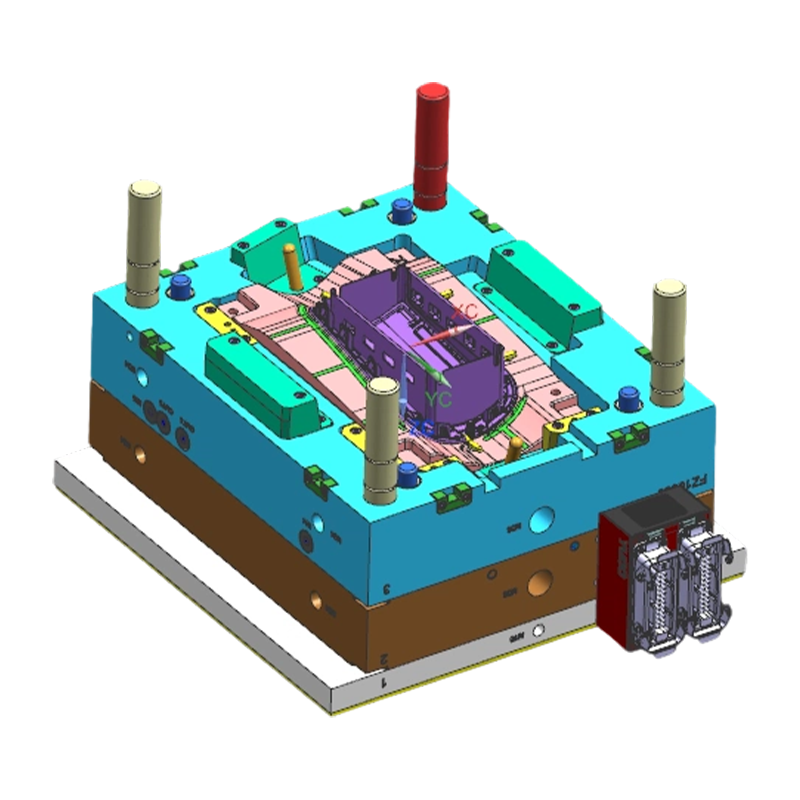 Fournisseurs de moules d'injection de couvercle de déploiement d'airbag passager (PAB) en gros, Comp Fanze T&M (Jiashan) Co., Ltd. est un fournisseur de moules d'injection de couverture de déploiement d'airbag passager (PAB) en gros en Chine, une entreprise, un exportateur, Thi... Voir le produit →
Clips, charnières et charges à long terme
La force de rétention des clips est vérifiée à l'aide d'une jauge d'extraction ; les mécanismes de charnière et d'amortisseur sont cycliques plusieurs milliers de fois ; les boîtes de rangement et les porte-gobelets sont testés avec des charges représentatives. Les cycles thermiques, le vieillissement thermique et l’exposition à l’humidité simulent des années d’utilisation du véhicule en quelques semaines. Une évaluation des grincements et des cliquetis est effectuée après l'assemblage, car deux pièces qui semblent correctes peuvent créer du bruit lorsque le moule produit une géométrie d'encliquetage excessivement rigide. Les pièces qui glissent, se fissurent ou tremblent lors de ces tests indiquent un problème de conception du moule, et pas seulement un problème de matériau.
Capacité du processus et planification de la phase d'essai
Une seule bonne pièce ne prouve rien sur le moule. La décision d'acceptation est basée sur les preuves de capacité du processus collectées lors de tirs répétés.
Du T0 à la préparation à la production
Le développement des moisissures passe généralement par des étapes d’essai distinctes. Le premier essai vérifie la géométrie et la fonction ; le dernier essai vérifie la stabilité et prépare l’approbation.
| Scène | Objectif | Sortie typique |
|---|---|---|
| T0 | Premiers clichés ; vérifier le remplissage de base, l'éjection et les défauts visibles | Liste des actions correctives |
| T1 | Optimisation dimensionnelle et surfacique après corrections | Rapport de mesure, échantillons d'apparence |
| T2 | Stabilité du processus exécutée avec des paramètres définis | Données Cpk, fenêtre de processus, rapport d'essai |
Caractéristiques SC, Cpk et répétabilité
Pour les caractéristiques critiques pour la sécurité et pertinentes pour le client, les mouleurs réalisent une étude de capacité de 30 à 50 pièces et calculent le Cpk. Une valeur de 1,33 ou plus est une exigence courante, et 1,67 est requise pour certaines caractéristiques SC. La fenêtre du processus d'essai est cartographiée en faisant varier la pression de maintien et le temps de refroidissement par petites étapes jusqu'à ce que la pièce sorte des tolérances ; une fenêtre étroite signifie que la moisissure est trop sensible et doit être corrigée. Le poids de la pièce, qui est en corrélation avec le remplissage de la cavité, est suivi coup par coup pour confirmer la répétabilité. Si le processus dérive alors que les réglages de la machine restent inchangés, le moule nécessite un travail supplémentaire.
Documentation et chemin vers l'approbation
Les tests de qualité des moules se terminent par une documentation complète. Le rapport d'essai enregistre les paramètres de la machine, les ajustements, les résultats de mesure et les éléments non soldés. Les rapports dimensionnels, les calculs Cpk, les certificats de matériaux et la norme d'apparence signée sont joints. Les projets exécutés selon la norme IATF 16949 nécessitent des preuves documentées pour chaque étape d'acceptation, et ce package constitue la base de l'approbation du client et de la planification de la maintenance future. Toute action corrective doit se conclure par un nouvel essai et non par un accord verbal.
Un fabricant de moules qui contrôle toute la boucle, de l'examen de la conception aux données de capacité du processus, peut amener un outil intérieur à l'approbation en moins d'itérations. Pour une vision plus large des étapes couvertes ici, le guide complet sur la conception, la fabrication et la qualité des injections plastiques explique comment ces activités de test sont liées à l'ensemble de la chaîne de production.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles

- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante