fr
 English
 Español
 Deutsch
Accueil · Actualités · Actualités de l'industrie · Moulage par injection de plastique automobile : tendances futures de la technologie des moules jusqu'en 2030
Actualités de l'industrie
Moulage par injection de plastique automobile : tendances futures de la technologie des moules jusqu'en 2030
2026-09-14Table of Contents
- 1 L'allègement redéfinit la géométrie des moules et les fenêtres de matériaux
- 2 L'électrification ajoute un nouveau portefeuille de pièces au-delà des garnitures intérieures
- 3 Le double-shot et le surmoulage deviennent des fonctionnalités essentielles
- 4 La simulation, l'usinage de précision et l'IATF 16949 établissent la nouvelle référence
- 5 Références d'adoption pour les nouveaux programmes de moules automobiles
- 6 Comment les OEM et les fournisseurs de niveau doivent qualifier un partenaire de moule prêt pour l'avenir
- 7 Questions fréquemment posées sur la technologie de moulage par injection automobile
- 7.1 Quelle est la plus grande tendance future dans le moulage par injection de plastique automobile ?
- 7.2 Comment l’électrification modifie-t-elle les exigences en matière de moulage par injection automobile ?
- 7.3 Pourquoi le moulage en deux temps est-il important pour les pièces intérieures automobiles ?
- 7.4 Quelle certification de qualité un fournisseur de moules automobiles doit-il détenir ?
L'allègement redéfinit la géométrie des moules et les fenêtres de matériaux
L'allègement est le principal moteur des nouvelles conceptions de moules automobiles, poussant les épaisseurs de paroi d'environ 2,0 mm à 1,2 mm dans les panneaux intérieurs et obligeant les outils à utiliser des résines renforcées de fibres à haut débit sans plans courts ni lignes de tricot visibles.
Chaque 0,1 mm de paroi retirée réduit la masse des pièces et le temps de cycle, mais cela modifie également l'ensemble du système de moule. L'acier doit résister à l'abrasion des fibres de verre, la ventilation doit être suffisamment profonde pour évacuer les gaz piégés à des vitesses de remplissage plus élevées et les canaux de refroidissement doivent être positionnés à proximité de la surface de la cavité pour maintenir un cycle stable. Les matériaux racontent la même histoire : du polypropylène à longues fibres de verre pour les supports structurels, des mélanges PC/ABS pour les substrats du tableau de bord et des qualités haute température pour les composants montés à proximité de l'électronique.
La technologie de moulage par injection de plastique automobile est la combinaison de la conception de moules, de la sélection de l'acier à outils, de l'ingénierie des polymères et du contrôle des processus utilisée pour produire des composants en plastique reproductibles pour l'intérieur, l'extérieur et les systèmes d'entraînement électriques des véhicules.
Trois réponses de processus doivent désormais figurer dans chaque futur appel d'offres pour des moules en plastique pour l'automobile :
- Analyse du flux de moule qui vérifie le motif de remplissage, la position de la ligne de soudure et le retrait avant la découpe de l'acier.
- Acier à outils résistant à l'abrasion avec un traitement de surface adapté à la charge de verre de la résine.
- Refroidissement conforme ou quasi conforme pour stabiliser le temps de cycle tout au long du cycle de production.
Les fabricants de moules qui traitent la simulation comme un document de vente plutôt que comme une étape d'ingénierie auront des difficultés avec les programmes à parois minces, car la fenêtre de tolérance à une épaisseur de paroi de 1,2 mm est beaucoup plus étroite qu'à 2,5 mm. Pour une description détaillée de la façon dont la géométrie des pièces intérieures et la sélection des matériaux interagissent, consultez notre guide pour principes de conception de moules intérieurs automobiles et sélection des matériaux .
L'électrification ajoute un nouveau portefeuille de pièces au-delà des garnitures intérieures
L'électrification élargit le portefeuille de moules automobiles au matériel de recharge pour véhicules électriques, aux faisceaux de câbles haute tension et aux boîtiers adjacents à la batterie qui nécessitent des résines ignifuges, une résistance thermique plus élevée et un contrôle dimensionnel plus strict que la plupart des programmes intérieurs existants.
Les coques de chargement avec fenêtres d'affichage apportent deux exigences contradictoires : une surface de classe A pour la zone faisant face à l'opérateur et un contrôle précis de l'ouverture du cadre d'affichage pour éviter les défauts d'espacement et d'affleurement. Les versions sans écrans simplifient les exigences de surface mais nécessitent toujours des performances aux intempéries et une résistance aux chocs en extérieur. Les moules de faisceaux de câbles pour l'ABS et les capteurs de vitesse de roue ajoutent une autre couche, car les boîtiers de connecteurs contiennent des bornes métalliques qui se déplacent si la pression dans la cavité n'est pas équilibrée.
| Type de programme | Matériau typique | Exigence du moule de base |
| Garnitures intérieures et consoles | PC/ABS, PP | Surface de classe A, peu brillante, ajustement de 0,05 mm |
| Coque de pile de recharge pour véhicules électriques | PC, PC/ABS, qualités ignifuges | Résistance aux intempéries, alignement de la fenêtre d'affichage |
| Connecteur de faisceau de câbles | PBT, PA66 | Tolérance étroite, placement stable des inserts |
| Support adjacent à la batterie | PA66 GF, PPA | Résistance thermique, stabilité dimensionnelle à long terme |
Pour les boîtiers de recharge de véhicules électriques en particulier, le moule doit également gérer des pièces de grande taille, un emballage uniforme et des angles de dépouille qui ne déforment pas la face visible. Une méthodologie de conception dédiée est nécessaire, et Fanze T&M (Jiashan) Co., Ltd., une entreprise de moulage de précision active dans les programmes d'intérieur, de chargement et d'appareils automobiles, couvre ce point dans son Guide de conception et de matériaux du moule d'injection pour station de recharge EV . Pour les programmes qui incluent un affichage, le Moule de coque de pile de chargement EV avec fenêtre d'affichage intégrée est un exemple de la façon dont le boîtier et la lunette sont manipulés avec un seul outil.
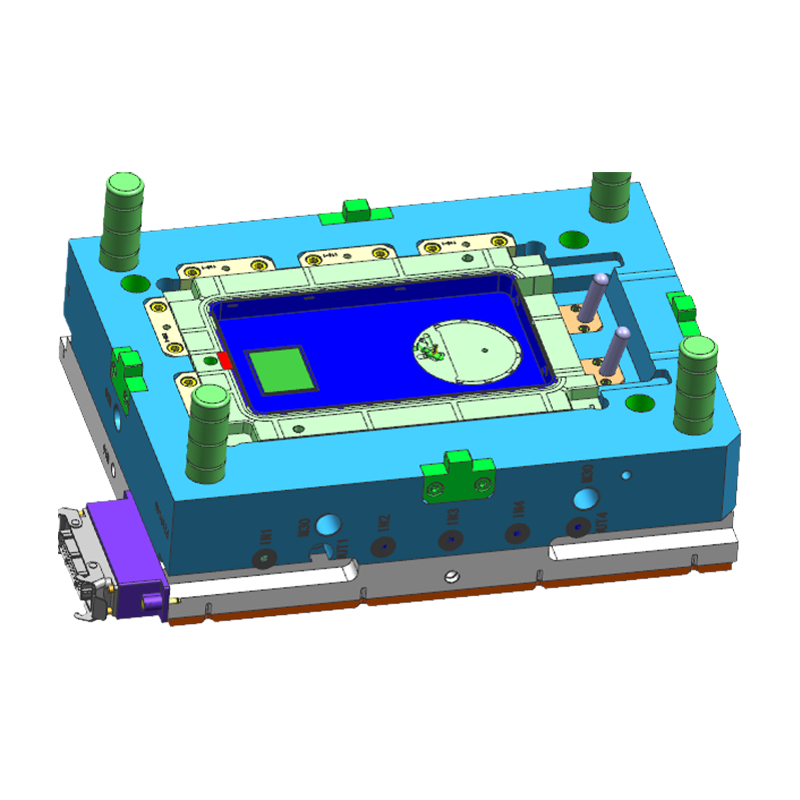 Coquille de pile de chargement en gros avec fournisseurs de moulage par injection d'écran, entreprise, Exp Fanze T&M (Jiashan) Co., Ltd. est une coque de chargement en gros en Chine avec des fournisseurs de moules par injection d'écran, une entreprise, un exportateur, ce produit... Voir le produit →
Impact pratique : un fournisseur de niveau capable d'exécuter des programmes d'intérieur, de pile de chargement et de faisceaux de câbles sous un seul système qualité IATF 16949 réduit le temps de qualification des fournisseurs et maintient les données dimensionnelles comparables dans les trois familles de programmes.
Le double-shot et le surmoulage deviennent des fonctionnalités essentielles
Le double-shot et le surmoulage passent d'options supplémentaires à des fonctionnalités de base, car ils remplacent l'assemblage secondaire par un cycle de moulage unique qui intègre des surfaces douces au toucher, des lèvres d'étanchéité et une esthétique bicolore.
Les intérieurs automobiles en sont de nombreux exemples : garniture de volant qui combine un substrat dur avec une peau douce au toucher, porte-gobelets avec joint moulé et couvercles d'airbag dont la couture de déchirure et la surface décorative doivent être réalisées en un seul composant. Pour ce faire, le moulage en deux temps consiste à injecter un premier matériau, à faire tourner ou à déplacer le noyau et à injecter un deuxième matériau par-dessus ou à côté de celui-ci. Le moule doit contrôler la séparation thermique entre les deux tirs et maintenir le premier matériau à la bonne température lorsque le deuxième tir le touche.
- Combinaisons dures et douces pour des points de contact haut de gamme sur les volants et les accoudoirs.
- Géométrie d'étanchéité moulée directement dans les porte-gobelets et les compartiments de rangement.
- Pièces cosmétiques bicolores pour boutons, lunettes et marques qui résistent aux tests d'usure.
Règle générale : si un deuxième coup peut éliminer un joint ou une fixation mécanique, le coût unitaire diminue même si le moule lui-même coûte plus cher. Le retour sur investissement est généralement inférieur à une année de production pour des volumes typiques de pièces intérieures.
Fanze construit cette capacité explicitement : son moule de composant automobile bicolore Le programme couvre les pièces multi-matériaux et le surmoulage de précision, qui est de plus en plus demandé dans les mêmes appels d'offres que l'outil mono-coup standard.
 Vente en gros de pièces moulées par injection bicolores Fournisseurs de pièces de moulage par injection, Compan Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de pièces moulées par injection bicolores en gros de pièces de moulage par injection, une entreprise, un exportateur, ce ... Voir le produit →
La simulation, l'usinage de précision et l'IATF 16949 établissent la nouvelle référence
La conception de moules basée sur la simulation et l'usinage de précision constituent la base des futurs programmes automobiles, car la précision du premier coup détermine si un programme atteint le timing PPAP ou s'il glisse dans des boucles d'essais répétées.
La CNC à cinq axes, l'EDM et le découpage au fil ont amené les tolérances de l'acier des moules à un point où un détail critique de la cavité peut être maintenu à 0,01 mm, mais y parvenir en production dépend toujours de la capacité de l'équipe à lire les données de retrait et à ajuster le refroidissement localement. La couche de qualité compte tout autant. IATF 16949 est le système qualité spécifique à l'automobile qui régit les revues de conception, le contrôle des processus, la traçabilité et les exigences spécifiques des clients ; sans cela, un atelier de moulage est rarement éligible pour proposer des travaux OEM ou de niveau 1.
Ce que les équipementiers et les fournisseurs de premier niveau devraient mesurer lors d'un essai de moule : le taux de réussite au premier coup, la répétabilité dimensionnelle sur un cycle de 300 pièces et la stabilité du temps de cycle à la capacité de refroidissement nominale.
Un fournisseur disposant d’un usinage, d’un moulage, d’une impression et d’un assemblage en interne ferme la boucle entre l’outil et la pièce finie. Il s'agit du modèle opérationnel de Fanze, qui a débuté sous le nom de Shanghai Fanze Precision Mold Co., Ltd. en 2005 et exploite désormais une usine de 7 000 m² à Jiashan avec environ 100 employés, prenant en charge les programmes automobiles, de pile de chargement, d'appareils électroménagers, d'imprimante et de robotique.
Références d'adoption pour les nouveaux programmes de moules automobiles
Parmi les nouveaux programmes de moules automobiles, le moulage à paroi mince et le moulage par insert sont aujourd'hui en tête de l'adoption, tandis que le moulage en deux temps connaît la croissance la plus rapide à mesure que les équipementiers consolident les pièces et suppriment les étapes d'assemblage.
Le tableau ci-dessous montre des repères indicatifs sur la fréquence à laquelle des technologies de processus spécifiques apparaissent dans les examens des nouveaux programmes de moules automobiles. Les valeurs exactes varient selon le constructeur, la région et le segment de véhicule, mais le classement est cohérent entre les programmes d'intérieur, de chargement et de connexion.
Pour les équipes d'approvisionnement, la conclusion est directe : si un partenaire de moulage potentiel ne peut pas démontrer ses capacités en matière de parois minces et un programme documenté en deux étapes, la liste des fournisseurs pour les futurs travaux automobiles se réduit déjà.
Comment les OEM et les fournisseurs de niveau doivent qualifier un partenaire de moule prêt pour l'avenir
Qualifiez les partenaires de moulage sur l'étendue du processus, la certification de qualité et la capacité à livrer à la fois le moule et la pièce moulée, et pas seulement sur le prix du moule indiqué.
La décision d'achat a changé parce que le livrable a changé. À l’ère des véhicules électriques, un moule n’est pas un atout autonome ; il s'agit d'un maillon d'une chaîne qui comprend la validation des matériaux, la capacité du processus, l'impression et l'assemblage. La comparaison ci-dessous montre pourquoi les fournisseurs intégrés réduisent les risques liés aux programmes.
- Cotation du prix de l'outillage et du temps d'usinage.
- Transfère le moule vers un mouleur séparé pour les essais.
- Les données de qualité s’arrêtent au niveau de l’acier à outils.
- Les problèmes dimensionnels deviennent un différend entre l'atelier de moulage et le mouleur.
- Exécute la révision de la conception, la construction de moules et les essais d'injection au sein d'une seule équipe.
- Possède la machine d'injection et les données du processus.
- Fournit la documentation PPAP à partir d’un seul système IATF 16949.
- Peut ajouter l'impression et l'assemblage avant l'expédition.
Au-delà de la structure, évaluez les preuves techniques : analyse du flux de moule avec les emplacements de portes proposés, une étude de capacité de tolérance sur un outil antérieur similaire et un plan d'essai documenté avec un nombre défini d'itérations de tir. Un fournisseur comme Fanze, qui prend en charge les programmes intérieurs OEM avec des composants tels que le moule d'injection de cadre de tableau de bord automobile , peut démontrer ces preuves sur des gammes de produits établies. Pour un cadre de sélection pratique, consultez notre guide sur choisir un partenaire de moulage par injection plastique pour tableau de bord .
 Fournisseurs de moulage par injection de cadre de tableau de bord en gros, entreprise, exportateur Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de cadre de tableau de bord en gros, une entreprise, un exportateur, cette ligne de produits sp... Voir le produit →
Un partenaire certifié IATF 16949 disposant de conception, d'usinage, de moulage, d'impression et d'assemblage de moules en interne peut boucler la boucle entre l'outillage et la qualité des pièces plus rapidement que n'importe quel accord de transfert.
Questions fréquemment posées sur la technologie de moulage par injection automobile
Quelle est la plus grande tendance future dans le moulage par injection de plastique automobile ?
L’allègement est la plus grande tendance car elle affecte presque tous les programmes de moulage. Les géométries à parois minces, les résines renforcées par des fibres et les conceptions multi-matériaux sont toutes des réponses à la même pression visant à réduire la masse et la consommation d'énergie sans sacrifier la rigidité ou la qualité de la surface.
Comment l’électrification modifie-t-elle les exigences en matière de moulage par injection automobile ?
L'électrification ajoute de nouvelles familles de pièces telles que les boîtiers de piles de chargement, les connecteurs de faisceaux de câbles et les supports adjacents à la batterie. Ces pièces exigent des matériaux ignifuges, des températures d'utilisation continue plus élevées et une stabilité dimensionnelle sur une plage thermique plus large que les garnitures intérieures traditionnelles.
Pourquoi le moulage en deux temps est-il important pour les pièces intérieures automobiles ?
Le moulage en deux temps élimine l'assemblage secondaire en produisant des combinaisons dures-souples, des joints et des surfaces bicolores en un seul cycle. Le résultat est un coût de pièce inférieur, moins d'interfaces de qualité et une meilleure durabilité à long terme de la surface collée.
Quelle certification de qualité un fournisseur de moules automobiles doit-il détenir ?
IATF 16949 est la certification du système qualité automobile pertinente. Il couvre la conception des produits, le contrôle des processus, la traçabilité et les exigences spécifiques du client, et constitue la condition d'entrée minimale pour la plupart des programmes de moulage et de moulage OEM et de niveau 1.
Avant de proposer un futur programme de moules automobiles, demandez des preuves au fournisseur : analyse du flux de moule, emplacements de portes proposés, étude de capacité de tolérance et plan d'essai documenté de deux semaines.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles

- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante