fr
 English
 Español
 Deutsch
Accueil · Actualités · Actualités de l'industrie · Comment le moulage par injection améliore l’efficacité de la production intérieure automobile
Actualités de l'industrie
Comment le moulage par injection améliore l’efficacité de la production intérieure automobile
2026-09-23Table of Contents
- 1 D’où vient réellement l’efficacité de la production intérieure
- 2 Des temps de cycle courts et une sortie multi-cavité réduisent le coût unitaire
- 3 La conception de moules consolide les fonctions et supprime le travail d'assemblage
- 4 Des tolérances plus strictes suppriment l'usinage secondaire et les reprises
- 5 La cohérence des matériaux et les données de processus maintiennent la ligne stable
- 6 Un seul fournisseur pour les moules, le moulage, l'impression et l'assemblage réduit le délai de lancement
- 7 Quels leviers d’efficacité sont les plus importants pour les programmes d’intérieur
- 8 Comment évaluer un partenaire de moulage avant de vous engager
D’où vient réellement l’efficacité de la production intérieure
Lorsqu'un programme de décoration intérieure atteint la phase de lancement du moule, l'équipe examine généralement trois chiffres : le nombre de composants, la date de lancement et le prix des pièces. L'intérieur d'un SUV de taille moyenne peut comprendre plus de 60 pièces en plastique moulées par injection, depuis les grilles d'aération jusqu'au cadre du tableau de bord, et chacune doit passer des contrôles dimensionnels, d'apparence et de durabilité avant que le véhicule n'entre en production. Le moulage par injection améliore l'efficacité de la production intérieure automobile car il réduit le temps de cycle, intègre les caractéristiques d'assemblage directement dans la pièce et maintient des tolérances qui éliminent l'usinage en aval. Toutefois, l'efficacité ne dépend pas uniquement de la machine à injection. Il est conçu dans le moule, confirmé lors des essais d'outillage et protégé par un système qualité discipliné lors de la production en série.
Des temps de cycle courts et une sortie multi-cavité réduisent le coût unitaire
Un moule mono-empreinte pour cadre de tableau de bord, équipé d'un canal chaud, peut réaliser un cycle de 50 à 65 secondes. Un moule à quatre cavités pour bouches d'aération de climatisation ou porte-gobelets peut produire quatre pièces à peu près dans la même période. Sur trois équipes, la différence de débit entre le moulage par injection et les processus alternatifs tels que l'usinage ou le formage par compression est substantielle, c'est pourquoi le moulage par injection reste le processus par défaut pour les composants intérieurs en plastique.
Le temps de cycle dans le moulage par injection est dominé par le refroidissement. Les concepteurs de moules placent des canaux de refroidissement à proximité de la surface de la pièce pour éliminer la chaleur de manière uniforme, et des canaux de refroidissement conformes qui suivent le contour de la pièce peuvent réduire les temps de cycle de 15 % à 30 % sur les sections épaisses comme les bases d'accoudoirs et les coques de boîtes à gants.
La fenêtre de processus compte autant que le temps de cycle nominal. Si un moule nécessite un ajustement constant pour atteindre les cibles dimensionnelles, le rendement effectif diminue même si la machine est en marche. Une température de fusion, une pression d'injection et un temps de refroidissement stables produisent des pièces conformes aux spécifications dès le premier coup de travail. Cette cohérence est ce qui transforme un cycle rapide en un coût par pièce véritablement faible.
La conception de moules consolide les fonctions et supprime le travail d'assemblage
L’efficacité des intérieurs automobiles ne dépend pas seulement du nombre de pièces sortant de la machine ; il s’agit également de la quantité de travail qui disparaît de la chaîne de montage. Un moule à injection bien conçu intègre des fonctionnalités qui nécessiteraient autrement des attaches, de l'adhésif ou une opération distincte.
Une boîte de rangement pour tableau de bord rabattable peut être moulée avec une charnière vivante de sorte que le couvercle et le corps de la boîte sortent du moule en un seul assemblage. Une unité de rangement de console centrale à ouverture par pression utilise des bossages à ressort moulés pour localiser l'amortisseur sans matériel supplémentaire. Une grille d'aération avec un trou de pivotement précis et un tirage contrôlé s'enclenche dans le boîtier sans colle.
La même logique s’applique aux composants structurels. Un moule d'injection de support de pile centrale peut produire une pièce avec des bossages de montage, des rails de guidage et des récepteurs de clips moulés, remplaçant plusieurs supports estampés et les vis qui les maintiennent. Chaque élément éliminé dans le moule réduit la main d'œuvre directe sur la chaîne d'assemblage du véhicule, et ces secondes s'additionnent sur un volume de production de centaines de milliers d'unités.
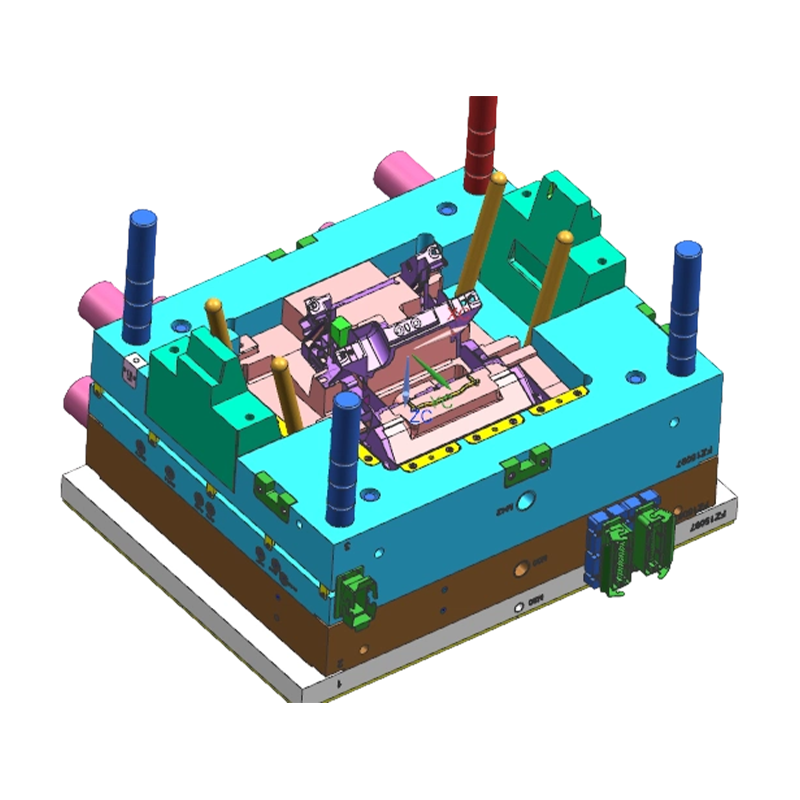 Fournisseurs de moulage par injection de support de pile centrale en gros, entreprise, exportateur Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de support de pile centrale en gros, une entreprise, un exportateur, le soutien-gorge de console centrale... Voir le produit →
Des tolérances plus strictes suppriment l'usinage secondaire et les reprises
Les opérations secondaires sont le coût caché des pièces intérieures. L'usinage, le ponçage, la peinture et le montage manuel ajoutent chacun de la main d'œuvre, de l'espace au sol et le risque de dommages liés à la manipulation. Le moulage par injection évite la plupart de ces étapes lorsque le moule fournit la tolérance et l'état de surface requis directement à partir de la presse.
Pour les surfaces de contact autour des airbags et des bouches d'aération, les dimensions critiques sont généralement maintenues à ± 0,05 mm. Les surfaces de classe A avec une texture de grain moulé ne nécessitent aucune peinture ni revêtement protecteur, éliminant ainsi une étape complète du processus ainsi que les problèmes de correspondance des couleurs et d'émissions.
Le contrôle du gauchissement est l'endroit où la conception du processus détermine le succès. Une pièce de tableau de bord qui sort du moule tordue d’un millimètre devra être ajustée en force sur la chaîne de montage ou sera mise au rebut. L'emplacement des portes, la disposition des nervures et l'équilibre entre l'épaisseur des parois sont vérifiés par analyse du flux de moule avant la découpe de l'acier. Lorsque ces paramètres sont corrects, l’approbation dès le premier coup devient réaliste, et le gain d’efficacité se traduit par moins de modifications techniques et moins de retouches pendant la montée en puissance. L'interaction entre l'épaisseur de paroi, la longueur d'écoulement et le retrait du matériau est traitée plus en détail dans la discussion de principes de conception de moules d'injection intérieurs d'automobile et de sélection des matériaux .
La cohérence des matériaux et les données de processus maintiennent la ligne stable
Le choix des matériaux affecte l’efficacité bien avant la première commande de production. Les composants intérieurs utilisent généralement du PC/ABS pour la résistance aux chocs, du PP-LGF pour les pièces structurelles à paroi mince et du PBT GF pour la résistance à la chaleur autour des sorties CVC. Chaque matériau a une plage de retrait spécifique et le moule doit être dimensionné en utilisant des données de retrait réalistes. Sinon, les dimensions dérivent et le processus nécessite une correction continue.
Dans la production en série, l’efficacité dépend du maintien du processus dans une fenêtre approuvée. Les machines d'injection modernes avec contrôle en boucle fermée maintiennent la vitesse d'injection et la pression de conditionnement dans des limites strictes. L'enregistrement des données, la traçabilité des lots et l'inspection du premier article sont des pratiques standard dans le cadre du système qualité IATF 16949, qui constitue une exigence de facto pour les fournisseurs d'intérieurs automobiles.
Un mouleur qui traite le processus comme des données d'ingénierie contrôlées fournira des pièces cohérentes, tandis qu'un atelier sans normes de processus documentées prendra du temps à force d'essais et d'erreurs. Pour les équipes qui évaluent les fournisseurs, le guide associé sur comment choisir le moulage par injection de plastique intérieur automobile pour les programmes de tableaux de bord explique les critères d'évaluation en termes pratiques.
Un seul fournisseur pour les moules, le moulage, l'impression et l'assemblage réduit le délai de lancement
La perte de temps la plus importante dans un programme d'intérieur est rarement l'opération de moulage elle-même ; c'est le transfert entre le mouliste, le mouleur et l'atelier d'assemblage. Lorsque le développement de moules, le moulage par injection, l’impression et l’assemblage sont regroupés sous un même toit, chaque décision est prise par une équipe qui peut avoir une vue d’ensemble.
Un fabricant de moules ayant de l'expérience sur des pièces similaires sait où l'épaisseur de la paroi provoquera des marques d'enfoncement et où la porte doit être placée pour éviter les lignes de soudure visibles. L'intégration de ces connaissances dans la phase de conception évite de recouper le moule et maintient le calendrier de lancement réaliste.
Pour les pièces structurelles, l’accumulation de tolérances entre le cadre moulé et les composants montés dessus constitue le principal risque. Un mouleur ayant une expérience dans le secteur automobile peut simuler le gauchissement et ajuster l’emplacement des portes avant la construction du moule. Le moule d'injection de cadre de tableau de bord en est un bon exemple : un examen précoce de la conception en vue de la fabrication détermine si la pièce obtient l'approbation dimensionnelle lors du premier essai, en sautant les trois ou quatre séries typiques de corrections d'outillage.
 Fournisseurs de moulage par injection de cadre de tableau de bord en gros, entreprise, exportateur Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de cadre de tableau de bord en gros, une entreprise, un exportateur, cette ligne de produits sp... Voir le produit →
La même logique intégrée s’applique à la livraison de pièces finies. Un fournisseur capable d'imprimer des logos ou des textures sur des pièces moulées et d'assembler des sous-composants en interne supprime au moins trois interfaces fournisseur du programme. C'est également là qu'une référence plus large telle que guide complet sur la conception et la fabrication de pièces en plastique injecté devient utile pour les équipes qui souhaitent aligner leurs spécifications internes sur les capacités du mouleur.
Quels leviers d’efficacité sont les plus importants pour les programmes d’intérieur
Tous les leviers d’efficacité n’ont pas le même impact. Le tableau ci-dessous résume les leviers abordés dans cet article, leur effet typique et l'étape à laquelle la décision est prise.
| Levier d’efficacité | Impact typique | Décidé à |
|---|---|---|
| Conception multi-empreintes et canaux chauds | 2 à 8 pièces par cycle avec moins de rebuts par pièce | Conception de moules |
| Refroidissement conforme | Cycle 15% à 30% plus court sur sections épaisses | Conception de moules |
| Fonctions moulées | Supprime les attaches, les clips et le travail d'assemblage | Examen du DFM |
| Tolérance dimensionnelle maintenue à ±0,05 mm | Élimine l'usinage et le montage manuel | Construction et processus d'outils |
| Données de retrait fiables | Moins de dérive dans les dimensions des pièces pendant la production | Sélection des matériaux |
Comment évaluer un partenaire de moulage avant de vous engager
Les allégations d’efficacité doivent être vérifiées par rapport aux preuves. Un fournisseur qui promet des cycles rapides et des prix à la pièce bas doit démontrer les facteurs qui permettent d’atteindre ces chiffres.
Vérifiez le système qualité.
La certification IATF 16949 est une référence pour les composants intérieurs automobiles. Il montre que le fournisseur dispose de procédures documentées pour les plans de contrôle, le PPAP et les actions correctives. L'examen de la portée du certificat confirme également si le moulage, l'impression et l'assemblage sont inclus dans la chaîne de processus certifiée.
Examinez les rapports d’essais de moisissures.
Demandez les résultats des premiers essais de projets similaires. Un modèle d'approbation au premier ou au deuxième coup indique que le processus de conception du moule fonctionne. Si la plupart des projets nécessitent plusieurs corrections, le délai et le coût indiqués seront dépassés.
Vérifiez la fenêtre du processus de production.
Le temps de cycle indiqué n'est significatif que si la pièce peut être produite de manière répétée à cette vitesse. Demandez comment le mouleur définit la fenêtre de processus, quelles données sont enregistrées par équipe et comment les pièces non conformes sont contenues.
Le test pratique pour tout partenaire est de savoir si son équipe d'ingénierie peut répondre à deux questions : quelle tolérance cette pièce tiendra-t-elle en production et combien de main d'œuvre la conception moulée permettra-t-elle d'économiser sur la chaîne d'assemblage. Un fournisseur capable de documenter les deux, par exemple un fournisseur utilisant un Moule d'injection de pièces en plastique d'évent de climatisation automobile avec des tolérances de texture et de pivot moulées, a supprimé plusieurs interfaces de fournisseurs du programme avant le début de la production de masse.
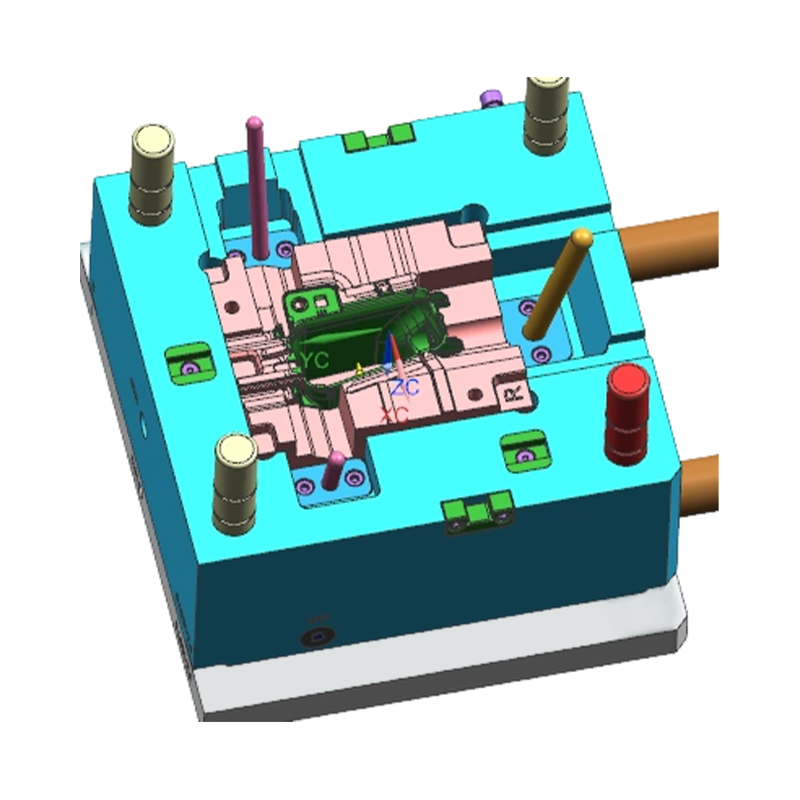 Fournisseur de moulage par injection de pièces en plastique d'évent de climatisation automobile en gros Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de pièces en plastique pour évents de climatisation automobile, entreprise, exportation en gros... Voir le produit →
La conclusion à retenir lors d'une revue des achats est simple : le moulage par injection améliore l'efficacité de la production d'intérieurs automobiles lorsque la conception du moule, le contrôle des processus et l'intégration des fournisseurs sont alignés avant le début de la production de masse. Le coût total est décidé dès la planche à dessin et non sur la chaîne de production. Les équipes qui comprennent cela ont tendance à choisir des partenaires capables de montrer, par écrit, comment chaque pièce intérieure respectera ses objectifs de tolérance, de temps de cycle et de qualité avant la découpe de l'acier.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles

- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante