fr
 English
 Español
 Deutsch
Accueil · Actualités · Actualités de l'industrie · Comment réduire les défauts dans le moulage par injection d’intérieurs automobiles : un guide pratique
Actualités de l'industrie
Comment réduire les défauts dans le moulage par injection d’intérieurs automobiles : un guide pratique
2026-09-09Table of Contents
- 1 Le coût des défauts dans le moulage par injection d’intérieurs automobiles
- 2 Types de défauts courants et leurs mécanismes
- 3 Conception des pièces : éliminer les défauts avant de couper l'acier
- 4 Contrôle des matériaux : humidité, température et cohérence
- 5 Conception de moules : là où l'acier décide
- 6 Réglage des processus : la dernière ligne de défense
- 7 Inspection : boucler la boucle
- 8 Conclusion : une approche systématique pour réduire les taux de défauts
Le coût des défauts dans le moulage par injection d’intérieurs automobiles
Un panneau de garniture intérieure texturé qui présente une ligne de soudure sur son bord brillant n’est pas un accident. Il s'agit du résultat en aval de la géométrie de la pièce, du placement du point d'injection, de l'état des matériaux et des paramètres de processus verrouillés avant le premier tir d'essai. Lorsqu’un défaut devient visible sur une pièce de production, la cause première est généralement déterminée plus tôt dans la chaîne.
Les pièces intérieures font partie des produits moulés par injection les plus exigeants. Ils sont à portée de main, de sorte que l'œil capte les variations de brillance, les marques d'évier et les lignes de témoin. Ils assument également des responsabilités fonctionnelles : les couvercles des airbags doivent se déchirer le long d'une ligne prévisible, les bouches d'aération doivent tourner en douceur et les clips doivent survivre à l'assemblage. Un défaut qui échappe à l'usine signifie une reprise, une mise au rebut, des retards PPAP ou des expéditions rejetées au quai du client.
La réduction des défauts est donc une séquence de décisions couvrant la conception des pièces, le contrôle des matériaux, la conception des moules, le réglage des processus et l'inspection. Chaque étape est couverte ci-dessous.
Types de défauts courants et leurs mécanismes
Chaque défaut possède une empreinte digitale. Reconnaître le mécanisme vous indique quelle étape de la chaîne changer.
| Défaut | Mécanisme typique | Où il apparaît |
|---|---|---|
| Marque d'évier | Une section épaisse locale rétrécit plus que la peau environnante, tirant la surface vers l'intérieur | Au-dessus des nervures, des bossages et des jonctions épaisses |
| Ligne de soudure | Deux fronts de fusion se rencontrent sans se lier complètement | Autour des trous, des inserts ou là où le flux se divise |
| Marque de flux / bande de tigre | Le front d'écoulement instable crée une alternance de bandes brillantes et mates | Grands panneaux plats, grandes longueurs de flux |
| Plan court | La fonte gèle avant d’atteindre le fond de la cavité | Côtes fines, bords éloignés, texture profonde |
| Déformation | Retrait différentiel dû à un refroidissement ou à une orientation du matériau non uniforme | Écrans plats, cadres, supports |
| Flash | La pression dans la cavité dépasse la force de serrage ou s'échappe par les interstices | Ligne de séparation, emplacements des broches d'éjection |
Chaque défaut peut être attaqué depuis plusieurs directions. Une ligne de soudure peut être décalée selon la position de la porte, renforcée par une température de fusion plus élevée ou masquée par la texture de la surface. La bonne action dépend de l’endroit où se trouve la pièce dans son cycle de développement.
Conception des pièces : éliminer les défauts avant de couper l'acier
Le modèle CAO est l’outil le moins coûteux pour prévenir un défaut. Un changement à l'écran ne coûte rien ; un changement d'acier trempé coûte du temps et de l'argent.
Planification de l'épaisseur des parois
Maintenir l'épaisseur nominale de la paroi aussi uniforme que possible. Pour les panneaux structurels intérieurs, 2,5 à 3,0 mm est un objectif courant, mais la valeur exacte dépend du matériau et de la longueur de la pièce. Évitez les sections épaisses locales : chaque millimètre d'épaisseur supplémentaire allonge le temps de refroidissement et augmente le risque de traces d'évier sur la surface visible.
Lorsqu’un changement d’épaisseur est inévitable, faites-le progressivement. Un rapport de transition maximum de 1 à 1,5 entre les sections adjacentes limite le retrait différentiel et évite les ondulations et les contraintes internes.
Nervures, bossages et angles de dépouille
Les nervures sont la source la plus fréquente de marques d’évier sur les pièces intérieures. Gardez la base des côtes à 50 à 60 pour cent de l’épaisseur nominale de la paroi pour protéger la surface opposée de classe A. Pour un panneau ABS ou PC/ABS de 2,8 mm, une base nervurée d'environ 1,5 mm est généralement sûre. La même logique s'applique aux bossages : gardez le mur sous le bossage mince ou creusez-le.
Les angles de dépouille méritent attention car la plupart des pièces intérieures présentent un grain de cuir ou une texture fine. La texture augmente la friction contre la paroi du moule, de sorte qu'une pièce à grain profond peut nécessiter 2 à 3 degrés de dépouille par côté au lieu du 1 degré utilisé sur les surfaces lisses. Un tirage insuffisant entraîne une texture rayée lors de l'éjection.
Ajoutez un rayon d'au moins 0,3 à 0,5 mm aux bases des nervures et aux coins internes. Les angles vifs agissent comme des élévateurs de tension et réduisent la résistance aux fissures des clips et des lignes de déchirure des airbags.
Pour une discussion plus approfondie sur l'examen de la conception et la sélection des matériaux pour les applications intérieures, notre principes de conception de moules intérieurs automobiles et sélection des matériaux Le guide couvre la logique depuis la spécification des pièces jusqu'au concept d'outillage.
Contrôle des matériaux : humidité, température et cohérence
L’état du matériau influence davantage la qualité de la surface finale que la plupart des paramètres du processus.
Les matériaux intérieurs courants comprennent le PP pour les panneaux de porte et les supports de garniture, l'ABS pour les pièces de garniture, le PC/ABS pour les composants structurels et les couvercles d'airbag, et le PA6 où la résistance à la chaleur est requise. Chacun a une fenêtre de traitement définie et tous se comportent différemment lorsque l'état des granulés change.
L’humidité est la cause cachée la plus courante des défauts de surface. L'ABS et le PC/ABS sont hygroscopiques ; dans des conditions humides, ils absorbent suffisamment d’eau en quelques minutes pour former des stries argentées et s’évaser. Séchez le matériau jusqu'à un point de rosée inférieur à -30 °C pendant deux à quatre heures entre 80 et 100 °C et démarrez la production uniquement lorsque la teneur en humidité est inférieure à la limite recommandée par le fournisseur.
Le rebroyage est un deuxième point de contrôle. Les déchets doivent être maintenus propres et mélangés dans des proportions constantes. La variation du taux de rebroyage modifie le débit de fusion d'un lot à l'autre, ce qui se manifeste par des marques d'écoulement ou une variation de brillance sur les surfaces intérieures.
Conception de moules : là où l'acier décide
Une fois la conception de la pièce figée, le moule constitue la deuxième ligne de défense. Il fixe le chemin d'écoulement, le refroidissement, la ventilation et l'apparence de chaque surface.
Position de la porte et remplissage équilibré
La position du portail est la première liberté de conception qui compte. Placez les portes sur des surfaces cachées lorsque cela est possible et orientez le flux de manière à ce que les lignes de soudure atterrissent dans des zones à faible visibilité. Les pièces plus longues telles que les supports de tableau de bord nécessitent souvent plusieurs portes ; le système de canaux doit ensuite être équilibré pour que tous les fronts d'écoulement se rencontrent en même temps et en même temps. Un coureur déséquilibré provoque un suremballage dans une région et des tirs courts ou des vides dans une autre.
Ventilation
Ventilation is easy to overlook and difficult to correct later. Channels 0.02 to 0.03 mm deep at the parting line and along ejector pins let air and volatiles escape as the melt advances. Without them, compressed air can burn the surface, create blush, or prevent full filling. Deep textures need generous venting because air is trapped in the texture valleys.
Refroidissement et finition de surface
Un refroidissement non uniforme est l’une des principales causes de déformation. Les canaux de refroidissement doivent suivre la géométrie de la pièce, généralement espacés de 20 à 30 mm, et la différence de température du moule à travers la pièce doit rester inférieure à environ 5°C. Le refroidissement conforme, où le canal épouse le contour de la pièce, est de plus en plus utilisé sur les pièces intérieures aux courbes complexes.
La finition de la surface doit être spécifiée sans ambiguïté. Une surface polie miroir expose de petits défauts, tandis qu'une texture cohérente masque les petites lignes d'écoulement et d'écoulement. Changer la texture après le premier essai nécessite de retravailler l'acier, alors acceptez dès le départ la qualité de classe A.
Les outilleurs expérimentés traduisent ces exigences en acier fiable. Un moule d'injection de cadre de tableau de bord , par exemple, combine un long panneau plat, des tolérances serrées autour de l'ouverture de l'airbag et une surface qui correspond à la garniture environnante. C’est lors de l’examen de la conception du moule que ces risques sont soit supprimés, soit acceptés.
 Fournisseurs de moulage par injection de cadre de tableau de bord en gros, entreprise, exportateur Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de cadre de tableau de bord en gros, une entreprise, un exportateur, cette ligne de produits sp... Voir le produit →
Pour un aperçu plus large de l'outillage pour différents composants intérieurs, notre moules d'injection de pièces en plastique intérieures automobiles La catégorie couvre les bouches d’aération, les boîtiers d’airbags, les panneaux de garniture et les systèmes de stockage.
Réglage des processus : la dernière ligne de défense
Le meilleur moule produit toujours des défauts si le processus n’est pas développé et contrôlé avec soin.
Utilisez un profil de vitesse d'injection par étapes plutôt qu'une vitesse de remplissage unique. Un premier étage lent évite les hésitations au niveau de la porte, un étage intermédiaire rapide remplit les fines nervures avant que la matière fondue ne refroidisse et une décélération finale avant que la cavité ne soit pleine évite les pics de pression et les éclairs.
La pression d'emballage compense le retrait volumétrique. Les marques d'évier au-dessus des nervures et des bossages sont corrigées lors de l'emballage, mais seulement si la pression est suffisante et maintenue jusqu'à ce que la porte gèle. Un tassement excessif crée une contrainte résiduelle qui apparaît plus tard sous forme de blanchiment sous contrainte sur les surfaces texturées ou de fissures au niveau des ajustements par pression.
La température du moule affecte à la fois la brillance, l’écoulement et le gauchissement. Un panneau intérieur en PP fonctionne généralement entre 40 et 60°C, tandis qu'une pièce texturée en PC/ABS peut avoir besoin de 60 à 80°C pour reproduire le grain de manière fiable. Les meilleurs points de consigne proviennent d'un court plan d'expériences qui fait varier la température de fusion, la vitesse d'injection, la pression de conditionnement et la température du moule en fonction des exigences d'apparence et de dimension.
L’environnement de production compte également. L'humidité affecte le temps de séchage entre le stockage et la trémie, et une purge insuffisante du fût entre les changements de couleur laisse des stries sur les pièces de couleur claire.
Les composants complexes mettent l’accent sur toutes ces variables à la fois. Un Moule d'injection de pièces en plastique d'évent de climatisation automobile , avec des persiennes à paroi mince et des interfaces étroites avec le tableau de bord, oblige le développeur de processus à équilibrer simultanément le remplissage, l'emballage et le refroidissement.
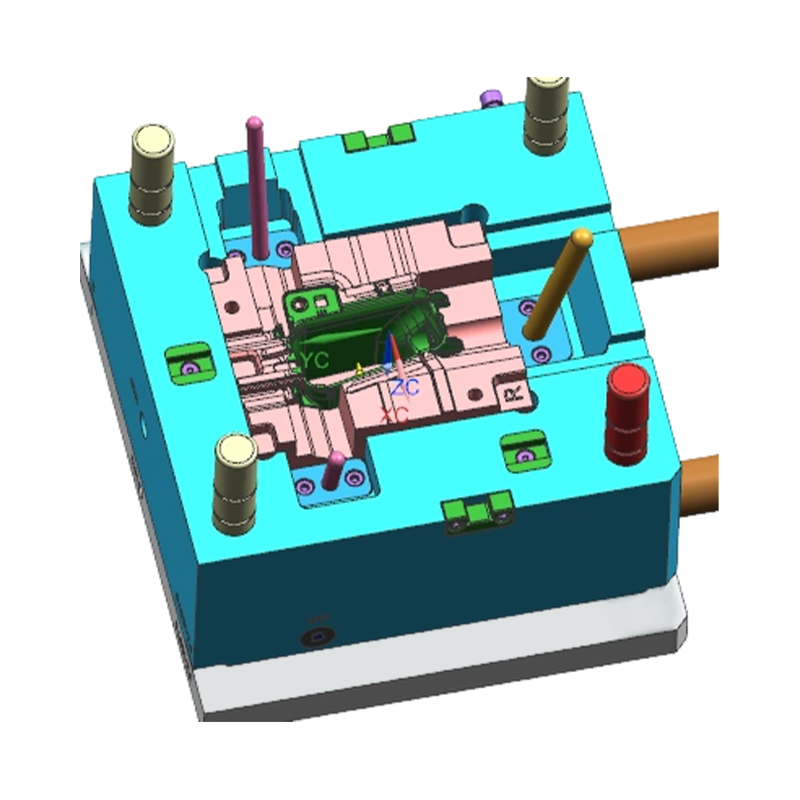 Fournisseur de moulage par injection de pièces en plastique d'évent de climatisation automobile en gros Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de pièces en plastique pour évents de climatisation automobile, entreprise, exportation en gros... Voir le produit →
Inspection : boucler la boucle
L’inspection à elle seule ne réduit pas les défauts, mais elle vous indique si vos contre-mesures fonctionnent.
L'inspection visuelle doit être effectuée sous un éclairage standardisé. Une pièce peut paraître belle à la lumière du jour et échouer sous les lampes des salles d'exposition. Les conditions d'éclairage et les plaques de référence pour la texture et la brillance doivent donc être convenues avant la production en série.
Concentrez l'inspection dimensionnelle sur les caractéristiques qui causent des problèmes d'assemblage : fentes des clips, espaces et affleurement au niveau des interfaces des panneaux, et épaisseur de la ligne de déchirure de l'airbag. Calculez le Cpk pour ces fonctionnalités et agissez lorsqu'il tombe en dessous de 1,33 , surtout lorsque la sécurité est en jeu.
Surveillez le processus avec SPC sur la température de fusion, la pression d'injection et la durée du cycle pour détecter la dérive avant qu'une pièce défectueuse ne soit fabriquée. Un processus stable et documenté exécuté selon les pratiques IATF 16949 produit des taux de défauts bien inférieurs à un processus où chaque changement de vitesse s'accorde au toucher.
Conclusion : une approche systématique pour réduire les taux de défauts
La réduction des défauts est une séquence de décisions connectées, et non une solution unique. La conception des pièces doit respecter l'épaisseur de la paroi et le tirage, la manipulation des matériaux doit contrôler l'humidité et la consistance du rebroyé, la conception du moule doit équilibrer le remplissage, le refroidissement et la ventilation, et le processus doit être développé avec des données. Si vous manquez un lien, les autres ne pourront pas compenser complètement.
L’économie justifie l’effort. Un panneau avec un Taux de défauts de 5 pour cent à un coût unitaire de dix dollars, cela crée cinq mille dollars de déchets pour dix mille pièces, sans compter la main d'œuvre de reprise et le risque d'arrêt de la chaîne d'assemblage du client.
Faire intervenir le partenaire d’outillage et de moulage dès le début raccourcit la courbe d’apprentissage. Fanze T&M combine le développement de moules et le moulage par injection depuis 2005, fournissant à la chaîne d'approvisionnement automobile des solutions telles que le moule d'injection du couvercle du boîtier de l'airbag conducteur , où l'écoulement de la matière fondue autour de la ligne de déchirure détermine à la fois l'apparence et la sécurité.
 Boîtier d'airbag conducteur en gros / moule d'injection de couverture Fournisseurs, Entreprise, Export Fanze T&M (Jiashan) Co., Ltd. est un fournisseur de moules d'injection de boîtier/couvercle d'airbag pour conducteur en gros en Chine, entreprise, exportateur, ce produit... Voir le produit →
Si vous évaluez des fournisseurs, l'aperçu de choisir un mouleur par injection pour les composants du tableau de bord répertorie les critères pratiques pour examiner la capacité du processus, les systèmes qualité et l'expérience du projet avant la découpe du métal.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles

- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante