fr
 English
 Español
 Deutsch
Accueil · Actualités · Actualités de l'industrie · Comment choisir un fabricant fiable de moules à injection pour pièces en plastique d’intérieur d’automobile
Actualités de l'industrie
Comment choisir un fabricant fiable de moules à injection pour pièces en plastique d’intérieur d’automobile
2026-09-02Table of Contents
- 1 Qu'est-ce qui différencie les moules intérieurs automobiles des moules en plastique généraux
- 2 Cinq points de vérification qui éliminent les fournisseurs faibles
- 3 Ce qu'un audit d'usine devrait réellement vérifier
- 4 La révision de la conception et les décisions concernant les matériaux contrôlent la majeure partie des coûts
- 5 Les systèmes de qualité sont jugés par leur exécution et non par leur certificat
- 6 Drapeaux rouges et drapeaux verts lors de l’évaluation des fournisseurs
- 7 Questions fréquemment posées sur le choix d'un fabricant de moules intérieurs
- 7.1 Combien de temps doit durer un moule à injection intérieur automobile ?
- 7.2 La certification IATF16949 est-elle suffisante pour qualifier un fournisseur de moules ?
- 7.3 Le fournisseur de moules doit-il également exploiter des machines de moulage par injection ?
- 7.4 Quels plastiques sont courants pour les pièces intérieures automobiles ?
Une pièce en plastique intérieure automobile se trouve dans la zone la plus visible et la plus sécurisée de l’habitacle. Un couvercle de déploiement d'airbag passager doit se déchirer le long d'une couture moulée en 30 millisecondes à moins 35 degrés Celsius ; un volet porte-gobelet doit survivre à 100 000 cycles de coulissement ; un cadre de tableau de bord comporte plus de 40 caractéristiques dimensionnelles qui doivent être maintenues à 0,05 millimètre près sur des millions de prises de vue. Ce qui décide si ces pièces réussissent la validation, ce n'est pas la presse à injection sur le sol, mais le fabricant de moules à injection derrière l'outil. Le choix d’un fabricant fiable de moules d’injection de pièces en plastique pour intérieurs d’automobiles est un processus de qualification technique, pas une négociation de prix.
Qu'est-ce qui différencie les moules intérieurs automobiles des moules en plastique généraux
Les moules pour intérieurs d'automobiles appartiennent à une classe de qualité distincte, car ils combinent des surfaces cosmétiques de classe A, des tolérances strictes, des mécanismes de déplacement et une validation liée à la sécurité dans un seul outil.
Les moules à usage général sont proposés avec des tolérances de 0,2 à 0,5 mm avec des exigences d'apparence modestes. Les composants intérieurs fonctionnent dans le cadre d'un contrat différent : les surfaces visibles correspondent à un grain, un brillant et une teinte spécifiés ; les lignes de séparation se situent là où l'œil ne voyage pas ; et les dimensions critiques sont suivies au moyen de rapports dimensionnels de 30 à 50 points.
La qualification des moules est le processus structuré par lequel un nouvel outil prouve qu'il peut produire à plusieurs reprises des pièces dans les limites convenues en matière de dimensions, d'apparence, de temps de cycle et de capacité avant que les pièces de production ne soient approuvées.
Le mélange de matériaux restreint tout autant le champ. Les supports du tableau de bord utilisent du PC/ABS ; les panneaux de garniture sont en ABS ou ASA ; les structures cachées utilisent du PP plus EPDM-TD20. Chaque résine rétrécit et s'écoule différemment, de sorte qu'un fabricant de moules qui dispose d'outils éprouvés pour ces matériaux prédit les risques de lignes de soudure et de traces d'enfoncement lors de l'analyse de l'écoulement, tandis qu'un fabricant inexpérimenté les découvre lors de tirs d'essai.
Cinq points de vérification qui éliminent les fournisseurs faibles
Un fabricant fiable de moules intérieurs automobiles fait ses preuves dans cinq domaines : certification, actifs d'usinage, ingénierie de conception, validation d'injection et contrôle de programme.
Vérifiez d'abord le système qualité : IATF16949 est la norme de travail car elle régit l'APQP, le PPAP, les plans de contrôle et la traçabilité, ce que la norme ISO9001 seule ne fait pas. Examinez ensuite le plancher d'usinage ; un fournisseur qui sous-traite l'ensemble du fraisage, de la gravure et du polissage brise la chaîne dimensionnelle entre la conception et l'acier à outils fini.
| Point de vérification | Que vérifier | Pourquoi c'est important | Panneau d'avertissement |
| Système qualité | IATF16949, enregistrements PPAP, plans de contrôle | Les OEM auditent le contrôle des processus, pas seulement des échantillons | ISO9001 uniquement, pas de PPAP à afficher |
| Plancher d'usinage | CNC, EDM, coupe-fil, CMM en interne | La précision de la cavité détermine les lignes de séparation | Tous les usinages sont externalisés |
| Ingénierie de conception | DFM, flux de moule, déclenchement, plan de refroidissement | Les marques de retrait et d'évier sont décidées prédécoupées | Pas de DFM avant bon de commande |
| Validation des injections | Presses de production pour essais | Arrêt et temps de cycle éprouvés sur une vraie presse | Essais dans une boutique tierce |
| Contrôle du programme | Calendrier d'outillage, certificats d'acier, maintenance | Les outils intérieurs ont besoin d’années de support | Aucun historique de réparation documenté |
À titre de référence, Fanze T&M (Jiashan) Co., Ltd., spécialiste du moulage de précision à Jiashan, en Chine, exploite 14 000 m 2 d'espace d'usine utilisable avec environ 100 employés, détient l'IATF16949 et gère l'usinage importé aux côtés de presses à injection japonaises et allemandes.
Ce qu'un audit d'usine devrait réellement vérifier
Une visite d'usine transforme une qualification sur papier en un jugement technique, car l'équipement, la discipline des processus et la capacité d'essai ne peuvent être évalués qu'en atelier.
Parcourez le terrain avec une liste de contrôle et recherchez ces cinq capacités en fonctionnement :
- Centres d'usinage CNC importés coupant des cavités et des profils d'insertion à 0,01 millimètre près
- Machines d'électroérosion produisant des faces d'arrêt et des coins internes pointus sans travail manuel secondaire
- Machines à coupe lente générant des inserts remplaçables et une géométrie de noyau précise
- MMT et appareils de mesure émettant un rapport dimensionnel imprimé pour chaque lot d'essai
- Machines d'injection internes exécutant des essais dans les conditions de processus prévues pour la production
Après l'écran de capacité, vérifiez que le programme d'outillage suit une séquence standard à sept étapes :
- Examen DFM et gel de la conception
- Conception du moule, commande de l'acier et plan de traitement thermique
- Usinage, brûlure des électrodes, polissage et texture
- Premier tir d'essai et inspection visuelle
- Rapport dimensionnel, boucles d'ajustage et de reprise
- Échantillons PPAP, approbation de l'apparence et exécution des fonctionnalités
- Remise des moules, plan de maintenance et support série
Pour les structures liées à la sécurité, la même logique s'applique avec plus de force. Un Support de montage d'airbag en plastique automobile, moule d'injection doit maintenir sa référence entre moins 40 et plus 105 degrés Celsius, car le support supporte le trajet de charge du module airbag. Un fournisseur éprouvé présente sur demande des enregistrements d'essais, des mesures d'épaisseur de paroi et des données de déformation.
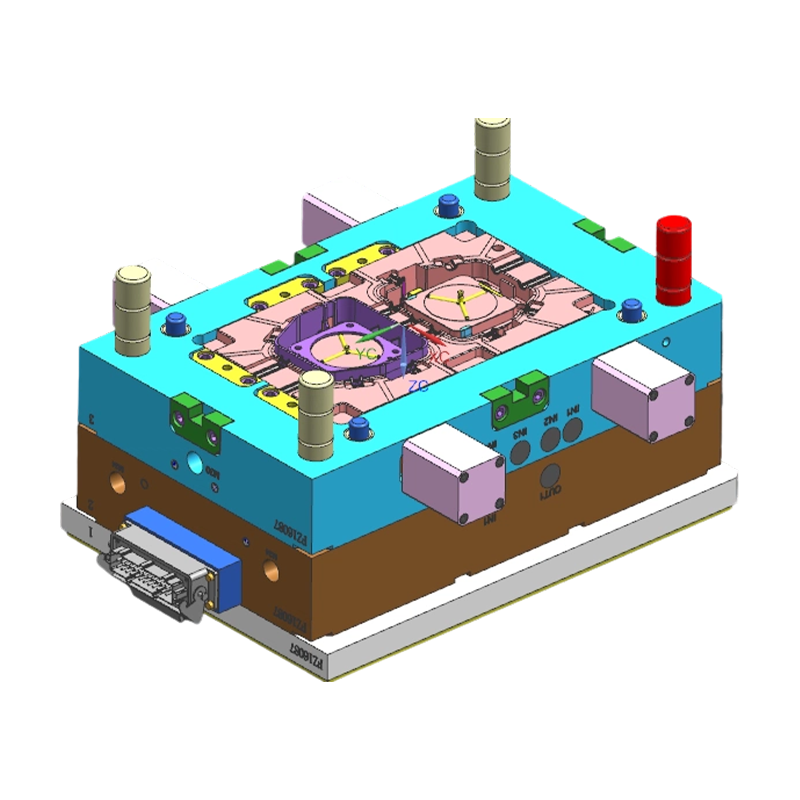 Support de montage et de Support d'airbag en plastique automobile, moule d'injection Su, vente en gros Fanze T&M (Jiashan) Co., Ltd. est un fournisseur de moulage par injection de support et de support d'airbag en plastique automobile en gros en Chine, une entreprise, ... Voir le produit →
Les preuves indépendantes l’emportent sur les présentations. Clients européens qui ont visité l'usine pour inspecter les moules Fanze a posé exactement ces questions : équipement en fonctionnement, données d'essai sur le bureau et documents de processus correspondant à l'atelier de production.
La révision de la conception et les décisions concernant les matériaux contrôlent la majeure partie des coûts
C'est l'examen de la conception, et non le prix du moule, qui détermine la majeure partie des coûts et des risques en aval dans un programme intérieur.
Un rapport DFM compétent traite de l'emplacement des portes, de la position de la ligne de soudure, des angles de fermeture, de l'ébauche de texture et de la disposition de refroidissement avant la découpe de l'acier. Ces choix déterminent l'apparence de la pièce, la façon dont elle se déforme et la durée du cycle.
La spécification de l’acier appartient à la même discussion. S136 convient aux détails brillants et transparents ; NAK80 conserve les détails du grain plus longtemps grâce aux cycles de nettoyage ; Les 718H ou 2738 restent les bêtes de somme pour les pièces de structure. Une citation qui répertorie uniquement « l'acier à outils », sans nuance, dureté et traitement thermique, est une réponse qui échoue à l'écran.
Le choix de la résine interagit directement avec l'outil. Passez en revue le propriétés matérielles clés pour des pièces en plastique automobiles fiables avant de fixer la nuance, car les données de retrait alimentent le calcul de la cavité.
Les pièces complexes d’apparence et de fonction montrent la valeur de l’expérience correspondante. Un évent de climatisation combine des noyaux coulissants, de fines nervures et une zone de porte visible qui peut gâcher une surface brillante. Les acheteurs préfèrent donc un fournisseur avec une garantie documentée. Moule d'injection de pièces en plastique d'évent de climatisation automobile référence.
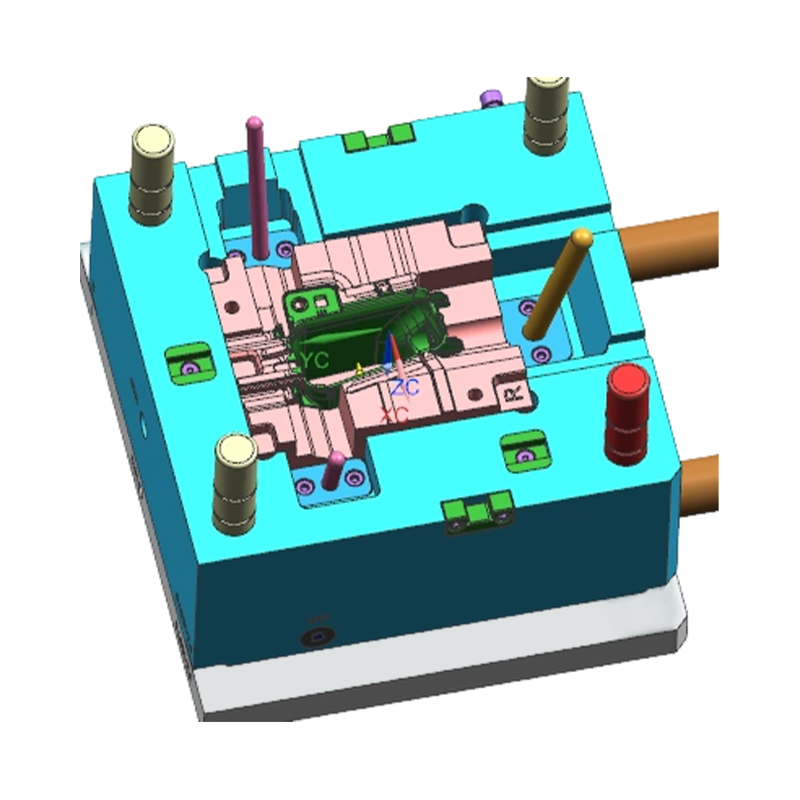 Fournisseur de moulage par injection de pièces en plastique d'évent de climatisation automobile en gros Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de pièces en plastique pour évents de climatisation automobile, entreprise, exportation en gros... Voir le produit →
Les systèmes de qualité sont jugés par leur exécution et non par leur certificat
IATF16949 est le ticket d’entrée ; la valeur du système est visible dans son fonctionnement lorsqu'un lot d'essai montre une dérive dimensionnelle un vendredi après-midi.
Derrière le certificat, le fournisseur doit ouvrir un dossier PPAP complété pour un outil intérieur précédent et parcourir les portes APQP, le plan de contrôle, l'étude de capacité et le rapport dimensionnel. Le lot de résine, le taux de rebroyage, le certificat d'acier et le dossier de traitement thermique doivent tous être traçables.
PPAP, ou Processus d'approbation des pièces de production, est un ensemble de preuves documentées qui confirment qu'un moule et son processus peuvent produire des pièces conformes aux spécifications dans des conditions de production.
Pour un panneau de garniture brillant, le rapport d'approbation de l'apparence doit être signé sur un échantillon principal et non sur un rendu. Un mouliste qui délivre un moulage par injection du panneau de garniture de la console centrale avec une correspondance documentée entre l'échantillon principal et l'échantillon principal, cela élimine la plupart des litiges en aval avec les intégrateurs de niveau 1.
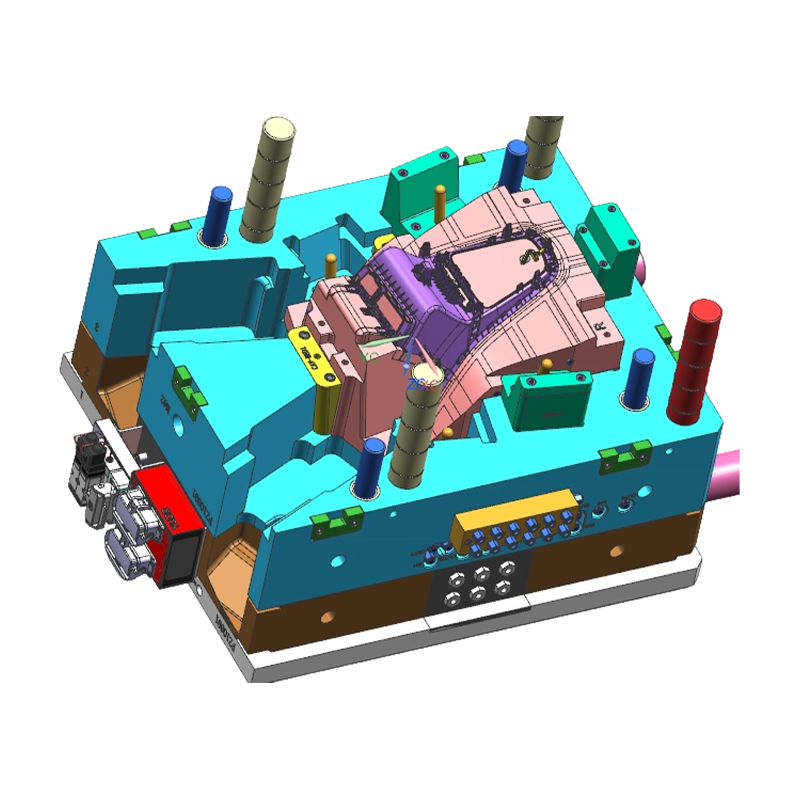 Panneaux de garniture de console centrale en gros, moulage par injection, fournisseurs, entreprise, exportateur Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de panneaux de garniture de console centrale en gros, une entreprise, un exportateur, le secteur automobile... Voir le produit →
Vérifiez la logique DFM du fournisseur par rapport aux pratiques établies, telles que Principes de conception des moules d'injection intérieurs d'automobile et guide de sélection des matériaux , avant d'approuver le concept d'outillage.
Drapeaux rouges et drapeaux verts lors de l’évaluation des fournisseurs
La présélection des fournisseurs peut être résumée en une seule question : le comportement du fournisseur en matière de devis et d'ingénierie correspond-il aux pratiques éprouvées dans les programmes automobiles de niveau 1 ?
- Un rapport DFM publié dans un délai d'une à deux semaines, répertoriant honnêtement les risques liés aux lignes de soudure, aux marques d'évier et aux courants d'air.
- Nuance d'acier, dureté et traitement thermique précisés dans le devis
- Un calendrier d'essais et d'échantillonnage inclus dans le plan d'outillage
- Documentation PPAP offerte sans être demandée
- Le même ingénieur de projet reste présent dans le programme depuis la revue de conception jusqu'au support série.
- Un prix indiqué sous 24 heures sans revue de conception
- Prix du moule calculé uniquement à partir du poids de la pièce
- Tous les usinages, polissages et texturations sont externalisés
- Pas de machine d'injection en interne, avec des essais dans un magasin partenaire
- Les références automobiles remplacées par de vagues affirmations de similitude
Questions fréquemment posées sur le choix d'un fabricant de moules intérieurs
Combien de temps doit durer un moule à injection intérieur automobile ?
Avec des nuances pré-durcies telles que 718H ou 2738, la plupart des outils intérieurs effectuent entre 500 000 et 1 000 000 de coups avant le reconditionnement de la cavité. Avec le S136 ou le NAK80, 1,5 million de clichés constituent une référence réaliste pour les pièces très brillantes. La durée de vie réelle dépend de la teneur en fibre de verre, de la conception du refroidissement, de la protection contre les coupures et de la discipline de maintenance.
La certification IATF16949 est-elle suffisante pour qualifier un fournisseur de moules ?
Non. La certification est un seuil et non une preuve de compétence. Vérifiez comment le système est mis en pratique : demandez un exemple de fichier PPAP, vérifiez s'il existe des plans de contrôle pour les outils intérieurs précédents et confirmez que les enregistrements dimensionnels, SPC et de gestion des changements sont complets et accessibles.
Le fournisseur de moules doit-il également exploiter des machines de moulage par injection ?
Oui. Le moulage en interne permet des essais dans des conditions de production, une itération dimensionnelle plus rapide et des échantillons PPAP moulés avec le même lot de résine et la même fenêtre de processus prévus pour la production en série. Les ateliers dédiés uniquement aux moules dépendent d'essais effectués par des tiers, ce qui augmente les délais de livraison et fait perdre des connaissances sur les processus.
Quels plastiques sont courants pour les pièces intérieures automobiles ?
Les résines typiques sont le PC/ABS pour les cadres de tableau de bord et les supports centraux, l'ABS pour les garnitures décoratives, le PP plus EPDM-TD20 pour les supports cachés, l'ASA pour les parties visibles granuleuses et le PMMA ou PC pour les lentilles et les couvercles transparents. Chaque matériau nécessite une compensation de retrait, une conception de porte et un contrôle des contraintes moulés différents.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles

- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante