


 fr
 English
 Español
 Deutsch

Accueil · Actualités · Actualités de l'industrie · Comment la conception du système de refroidissement affecte l'efficacité du moulage par injection | Fanze T&M
Actualités de l'industrie
Comment la conception du système de refroidissement affecte l'efficacité du moulage par injection | Fanze T&M
2026-10-07Table of Contents
- 1 Le temps de refroidissement domine le cycle de moulage par injection
- 2 Un refroidissement uniforme détermine la qualité des pièces avant le temps de cycle
- 3 Disposition des canaux : lignes conventionnelles, lignes conformes et compromis
- 4 Choix du matériau du moule et du liquide de refroidissement Performances de refroidissement décalées
- 5 Intégrez la conception du système de refroidissement à votre examen d’approvisionnement en moules
Le temps de refroidissement domine le cycle de moulage par injection
Pour une pièce moulée par injection typique, le refroidissement prend plus de temps que le remplissage, l’emballage et l’éjection réunis. Sur les garnitures intérieures d'automobiles et les pièces similaires à paroi moyenne, cette part se situe généralement entre 60 et 80 pour cent du cycle total. C'est pourquoi, lorsqu'un moule ne respecte pas le temps de cycle indiqué ou qu'une pièce présente des dimensions incohérentes, la conception du refroidissement est la première chose qu'un fabricant de moules expérimenté examine. La conclusion est simple et traverse tout cet article : le circuit de refroidissement détermine la rapidité avec laquelle chaque pièce peut être réalisée et à quel point elle correspond à l'impression, elle mérite donc le même effort de révision que la disposition des cavités et le gate.
Les mécanismes derrière cette affirmation ne sont pas compliqués. Le polymère pénètre dans la cavité à une température de fusion d'environ 200 à 300 °C, selon la qualité, et la surface de la pièce doit atteindre une température d'éjection sûre avant l'ouverture du moule. La paroi polymère conduit mal la chaleur, de sorte que la vitesse de refroidissement est contrôlée par la rapidité avec laquelle la chaleur peut quitter chaque section de la pièce et atteindre le liquide de refroidissement. Un refroidissement rapide mais inégal vous donne des cycles courts avec des pièces déformées ; Un refroidissement lent mais uniforme vous offre une stabilité dimensionnelle au détriment de la cadence de production. Le travail du concepteur de systèmes de refroidissement est de faire converger ces deux objectifs.
Un refroidissement uniforme détermine la qualité des pièces avant le temps de cycle
Un refroidissement rapide mais inégal produit une liste familière de défauts : déformation due au retrait différentiel, marques d'affaissement sur des nervures épaisses, contraintes résiduelles qui apparaissent plus tard sous forme de dérive dimensionnelle et différences de brillance sur les surfaces texturées ou peintes qui échouent lors de l'inspection finale. L'éjection devient également moins prévisible car un noyau surchauffé retient la pièce tandis que le côté cavité la libère.
Aucune famille de produits n’y est plus sensible que les pièces optiques de haute clarté. Un moule d'injection de pare-brise transparent de moto , par exemple, doit maintenir la température de la cavité à quelques degrés près sur toute la zone optique. Si ce n'est pas le cas, le polycarbonate transparent gèle à des vitesses légèrement différentes et il en résulte un voile ou des lignes d'écoulement visibles même lorsque le déclenchement et le remplissage sont corrects. La même discipline s'applique aux lentilles de phares et aux pièces décoratives transparentes, et les règles pratiques que nous appliquons sur ces outils sont rassemblées dans notre note technique sur Conception de moule d'injection PC transparent brillant pour pièces optiques et transparentes .
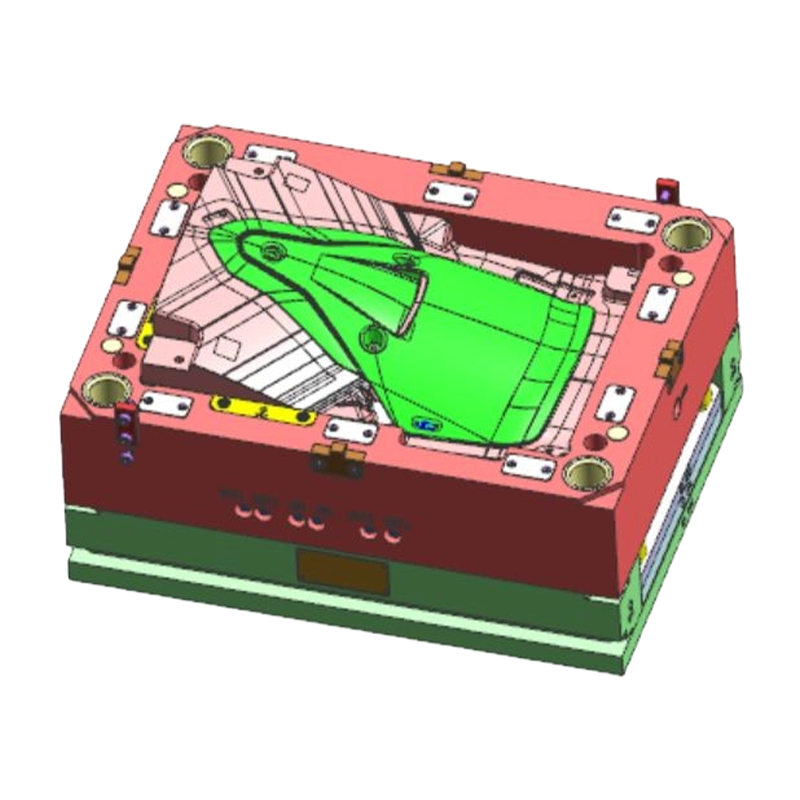 Moulage par injection de pare-brise transparent pour moto en gros Fournisseurs, Entreprise, Exporte Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de pare-brise transparent pour moto en gros, une entreprise, un exportateur, ce produit est... Voir le produit →
Disposition des canaux : lignes conventionnelles, lignes conformes et compromis
La plupart des moules d'injection utilisent encore des conduites de refroidissement à perçage droit, et pour une géométrie simple, c'est le bon choix : ils sont peu coûteux à usiner, faciles à nettoyer et simples à vérifier. La limitation apparaît lorsque la surface de la cavité est incurvée, profonde ou entourée de noyaux minces. Les trous droits ne peuvent pas maintenir une distance constante par rapport au contour, de sorte que les points les plus profonds de la cavité restent chauds tandis que les zones proches de la ligne de joint sont froides.
Le refroidissement conforme achemine les canaux pour qu'ils suivent la forme de la pièce, généralement avec des inserts fabriqués de manière additive ou, dans des cas plus simples, des lignes de perçage inclinées et étagées. Lors des essais sur des coques à cavité profonde, les configurations conformes réduisent généralement le temps de refroidissement de 15 à 40 pour cent par rapport aux lignes droites, car la distance entre le canal et la surface de la cavité reste uniforme. Le compromis est le coût : les inserts imprimés prennent plus de temps à produire, nécessitent une conception basée sur la simulation et nécessitent un nettoyage minutieux car les petits canaux imprimés collectent les dépôts de tartre.
| Paramètre | Valeur de départ recommandée | Pourquoi c'est important |
|---|---|---|
| Diamètre du canal | 8-12 mm pour les pièces de taille moyenne | Équilibre la capacité d’évacuation de la chaleur par rapport au coût d’usinage. |
| Distance du centre du canal à la surface de la cavité | 2 à 2,5 fois le diamètre du canal | Maintient la rigidité de la paroi du moule tout en permettant le transfert de chaleur. |
| Pas entre canaux adjacents | 3 à 4 fois le diamètre du canal | Empêche les pics de température entre les lignes voisines. |
| Régime d'écoulement du liquide de refroidissement | Écoulement turbulent, nombre de Reynolds supérieur à 4 000 | Garantit que la chaleur est évacuée par le fluide au lieu de s'accumuler. |
| Température du liquide de refroidissement | 10-15 °C en dessous de la température cible du moule | Contrôle la cohérence du retrait et la stabilité du cycle. |
Pour la plupart des projets de production, la réponse pratique est hybride plutôt que tout ou rien : des lignes droites percées à travers les blocs principaux, des inserts conformes uniquement là où la géométrie exige des températures uniformes et un schéma de conduite d'eau approuvé avant la découpe de l'acier.
Choix du matériau du moule et du liquide de refroidissement Performances de refroidissement décalées
La qualité de l'acier à outils est le deuxième levier. Les aciers de classe P20 conduisent la chaleur à environ 29 W/mK, et les aciers de classe H13 sont similaires. Les inserts en cuivre au béryllium conduisent la chaleur environ quatre fois mieux, c'est pourquoi ils sont placés derrière des nervures, des bossages et d'autres sections épaisses qui refroidissent naturellement plus lentement. Utilisé de manière sélective, un insert à haute conductivité peut empêcher une section de paroi épaisse de dicter le temps de cycle de la pièce entière.
La sélection du liquide de refroidissement mérite la même attention. L'eau est la solution par défaut en raison de sa capacité thermique, mais les applications à température de cavité élevée, telles que les faces de moule de 80 à 120 °C utilisées pour certaines surfaces très brillantes, peuvent nécessiter une unité de contrôle de température séparée et une disposition de canaux plus large. Les détails pratiques créent l'essentiel de la différence : chaque conduite d'eau doit être vérifiable individuellement avec un débitmètre, les raccords rapides doivent être dimensionnés de manière à ne pas étrangler le circuit, et le plan de refroidissement doit indiquer les hypothèses de température de l'eau et de débit sur lesquelles l'estimation du cycle est basée.
Intégrez la conception du système de refroidissement à votre examen d’approvisionnement en moules
Un circuit de refroidissement est également une décision d'achat. Lorsqu'un client nous demande de proposer un moule d'injection de cadre de tableau de bord automobile , l'examen du refroidissement commence avant que la commande d'acier ne soit passée. La même logique s'applique aux grands boîtiers comme un Coque de pile de chargement EV avec moule d'injection d'écran , où une surface visible, une grande longueur d'écoulement et des légendes dimensionnelles serrées obligent la conception de refroidissement à fonctionner avec le placement de la porte plutôt qu'après.
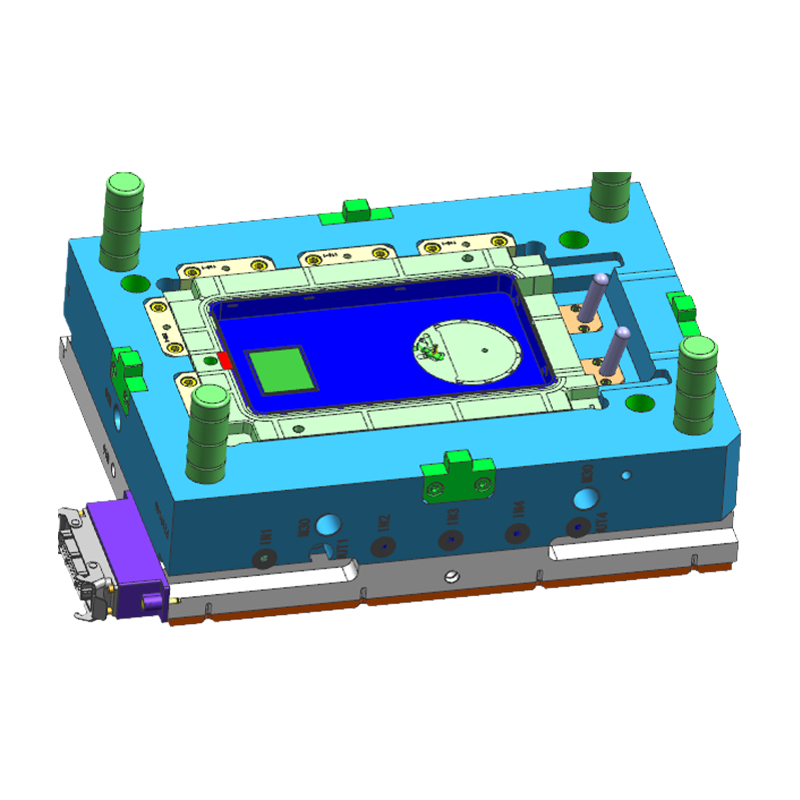 Coquille de pile de chargement en gros avec fournisseurs de moulage par injection d'écran, entreprise, Exp Fanze T&M (Jiashan) Co., Ltd. est une coque de chargement en gros en Chine avec des fournisseurs de moules par injection d'écran, une entreprise, un exportateur, ce produit... Voir le produit →
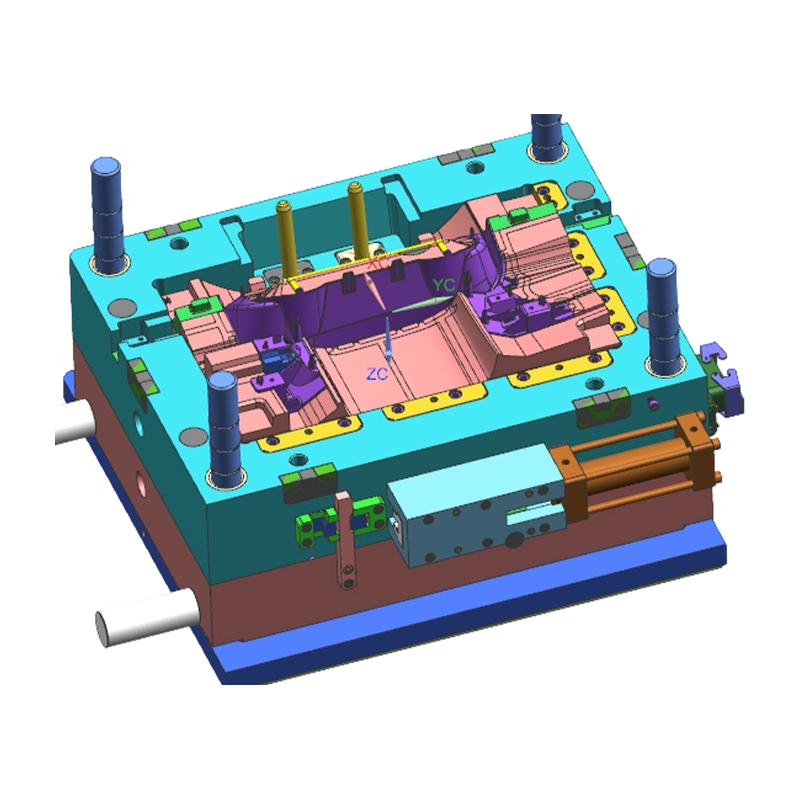 Fournisseurs de moulage par injection de cadre de tableau de bord en gros, entreprise, exportateur Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de cadre de tableau de bord en gros, une entreprise, un exportateur, cette ligne de produits sp... Voir le produit →
Ce qu'il faut vérifier avant de s'engager auprès d'un fournisseur de moules
- Un rapport d'analyse du flux de moule qui inclut la phase de refroidissement, et pas seulement le remplissage et l'emballage. Il doit indiquer la température prévue de la pièce à l'éjection et la variation de température à travers la surface de la cavité.
- Une estimation écrite du temps de cycle avec les hypothèses de refroidissement indiquées : température de l'eau, débit, qualité de l'acier du moule et chute de pression acceptable dans les conduites.
- Un schéma de conduite d'eau montrant le diamètre du canal, le pas, la distance par rapport à la surface de la cavité et l'accès pour le nettoyage et les réparations futures.
- Un plan pour les points chauds, avec le refroidissement des nervures épaisses, des inserts et des noyaux profonds sans trop refroidir les sections minces adjacentes.
Pour les travaux de qualité automobile, ces documents font partie de l'examen de la qualité des processus dans le cadre du système IATF 16949, ce qui explique en partie pourquoi Fanze T&M structure son ingénierie de moules de cette façon. La logique des matériaux et de la conception derrière nos travaux d'intérieur automobile est abordée dans notre article sur Principes de conception des moules pour pièces en plastique intérieures d'automobile et sélection des matériaux , et les considérations spécifiques au logement sont dans notre Guide de conception et de matériaux du moule d'injection pour station de recharge EV .
Ce qu'il faut retenir pour votre prochain projet de moule
La conception du système de refroidissement n’est pas un détail interne caché à l’intérieur du moule. C’est le principal levier du temps de cycle, de la cohérence dimensionnelle et de la qualité visible d’une pièce moulée par injection. Un moule qui refroidit uniformément produira des pièces à un rythme prévisible, conservera ses dimensions sur une longue période et empêchera les déchets d'atteindre le poste d'inspection. Un remplissage rapide sans configuration de refroidissement adaptée ne fait que déplacer le problème de la phase de moulage au plateau d'éjection.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles



- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante

