fr
 English
 Español
 Deutsch
Accueil · Actualités · Actualités de l'industrie · Moulages par injection de faisceaux de câbles automobiles : efficacité de production et fiabilité des composants
Actualités de l'industrie
Moulages par injection de faisceaux de câbles automobiles : efficacité de production et fiabilité des composants
2026-09-21Table of Contents
- 1 L’impératif de fabrication derrière la sélection des moules à injection
- 2 Dimensions critiques des performances du moule
- 3 Les arguments en faveur du retour sur investissement pour une sélection de moules haut de gamme
- 4 Comparaison des spécifications techniques
- 5 Cadre décisionnel en matière d'approvisionnement
- 6 Principales caractéristiques de conception de moules pour les composants de faisceaux de câbles
- 7 Erreurs et avertissements courants en matière d'approvisionnement
- 8 Scénarios d'application réels
- 9 Foire aux questions
- 9.1 Quel est le délai de livraison typique pour les moules de faisceaux de câbles automobiles personnalisés ?
- 9.2 Les moules en aluminium peuvent-ils fonctionner pour la production automobile à grand volume ?
- 9.3 Quelle fréquence de maintenance assure la longévité du moule ?
- 9.4 Comment valider les performances de refroidissement du moule avant la production ?
- 9.5 Quelle est la différence de coût entre les niveaux de moules standard et premium ?
- 9.6 Dois-je demander la propriété du moule ou des outils conservés par le fournisseur ?
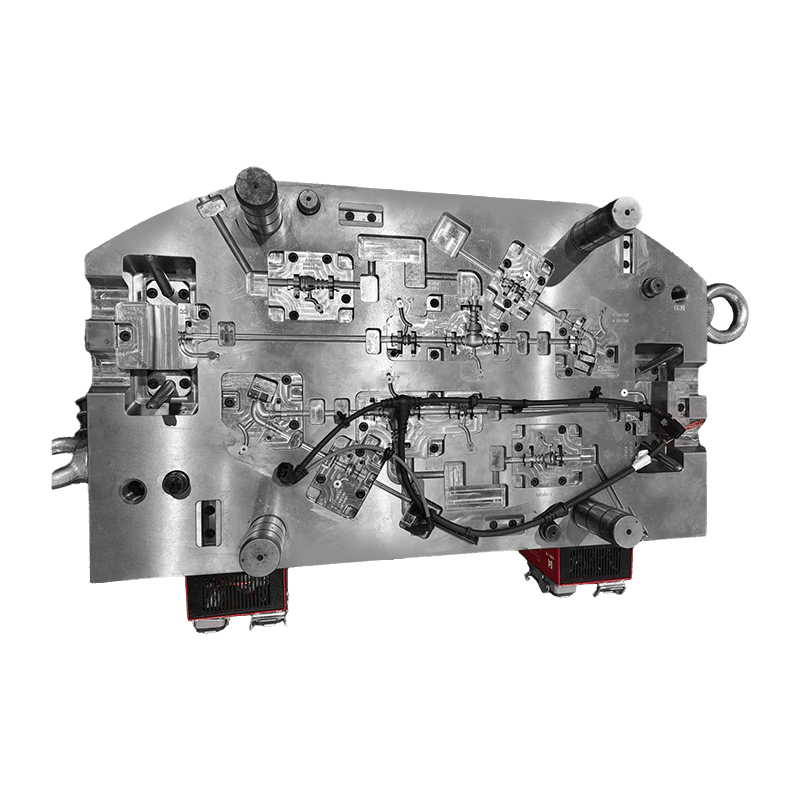
Haute performance moules d'injection de faisceaux de câbles automobiles réduisez le temps de cycle de production de 20 à 35 % tout en maintenant des tolérances de précision de ± 0,05 mm. Dans la fabrication automobile, où des millions de composants sont expédiés chaque année, la sélection des moules a un impact direct sur la rentabilité, la fiabilité et la compétitivité du marché.
L’impératif de fabrication derrière la sélection des moules à injection
Les systèmes électriques automobiles contiennent 3 à 5 km de faisceaux de câbles par véhicule, nécessitant des milliers de boîtiers de connecteurs, de borniers et de capots de protection moulés avec précision. Un seul composant défectueux peut déclencher des pannes sur le terrain coûtant des millions en rappels. Moules d'injection pour faisceaux de câbles automobiles conçus pour la précision, la vitesse et la fiabilité ne sont pas négociables dans la fabrication moderne.
Temps de cycle de production : moules standard ou optimisés
Dimensions critiques des performances du moule
Matrice d'évaluation de la qualité des moules
Les arguments en faveur du retour sur investissement pour une sélection de moules haut de gamme
Une prime moulage par injection de faisceaux de câbles automobiles coûte 30 à 40 000 $ de plus que les options économiques, mais 2 millions d'unités annuelles justifient cet investissement dans un délai de 6 à 8 mois grâce à un temps de cycle réduit, des taux de rebut inférieurs et des temps d'arrêt pour maintenance minimes.
Comparaison des spécifications techniques
| Dimensionnel Tolerance | ±0,03-0,05 mm | ±0,05-0,08 mm | ±0,1-0,15 mm |
| Plage de pression d'injection | 800-1200 bars | 1000-1400 bars | 1200-1600 bars |
| Refroidissement Time Optimization | Refroidissement conforme | Norme channels | Minime cooling |
| Nombre de cavités | 4-16 cavités | 2 à 8 cavités | 1 à 4 cavités |
| Matériau du moule | Qualité supérieure H13 | Qualité standard H13 | Acier 45# / Aluminium |
| Durée de vie prévue | 3 à 5 millions de clichés | 1 à 2 millions de clichés | 500 000 clichés |
| Cible de taux de défauts | <0,5% | 0,5-2% | 2-5% |
| Intervalle d'entretien | Tous les 300 000 clichés | Tous les 150 000 clichés | Tous les 50 000 clichés |
Cadre décisionnel en matière d'approvisionnement
Meilleur choix : Prime tier with 4-16 cavity molds. Annual volumes 2M justify initial $100-150K investment. Critical requirements: dimensional stability ±0.05mm, 99% uptime, fast-track mold modifications.
Meilleur choix : Norme tier with 2-8 cavity molds. Annual volumes 500K-2M benefit from ±0.05mm tolerances at $50-80K investment. Balance cost-efficiency with reliability.
Meilleur choix : Économie tier for specialized low-volume applications. Single-cavity or basic multi-cavity molds. Acceptable for <200K annual units where speed-to-market matters more than per-unit economies.
Meilleur choix : Prototyper/moules en aluminium basse pression (5-10K) pour validation, puis investir dans des moules en acier de production une fois les engagements de volume confirmés. Réduit le risque de capital lors de l’itération de conception.
Principales caractéristiques de conception de moules pour les composants de faisceaux de câbles
Efficacité multi-cavité
Les moules haut de gamme équilibrent plusieurs cavités (4 à 16) avec une répartition uniforme de la pression. Les conceptions déséquilibrées produisent des variations dimensionnelles entre les cavités, ce qui est inacceptable pour l'assemblage automobile. Les canaux de refroidissement conformes maintiennent une température de ± 2 °C dans toutes les cavités, garantissant ainsi des taux de retrait et des dimensions cohérents.
Optimisation des portes et des coureurs
Une conception de porte sous-optimale augmente les exigences de pression d’injection et le temps de cycle. L'ingénierie avancée des moules utilise l'analyse informatique du flux (CFD) pour positionner les portes en minimisant la perte de pression, en réduisant les contraintes sur les machines d'injection et en améliorant la qualité de surface des pièces finies.
Systèmes de refroidissement avancés
Les moules standard utilisent un perçage droit pour les canaux de refroidissement, ce qui est inefficace et sujet aux blocages. Les conceptions haut de gamme utilisent des canaux de refroidissement conformes suivant les contours de la cavité, réduisant ainsi le temps de cycle de 20 à 35 % tout en maintenant un contrôle plus strict de la température. Investissement : 15-25 000 $ supplémentaires pour un moule à 8 empreintes, retour sur investissement en 6 mois pour 2 millions de volumes annuels.
Protection de l'éjecteur et de la plaque d'usure
Les connecteurs de faisceaux de câbles présentent des géométries complexes. Une conception d’éjection inadéquate entraîne des rebuts ; Les mauvais matériaux des plaques d'usure se dégradent rapidement. Les moules haut de gamme comprennent des broches d'éjection trempées, des bagues de guidage et des inserts auto-réparateurs, prolongeant la durée de vie du moule à 3 à 5 millions de tirs contre 500 000 pour les moules économiques.
Erreurs et avertissements courants en matière d'approvisionnement
Les fournisseurs de moules les moins chers utilisent souvent un acier de qualité inférieure, une conception de refroidissement minimale et des découpes dans les coins lors de la finition CNC. Résultat : des taux de défauts 50 % plus élevés, 3 fois plus de maintenance, des retards de production coûtant bien plus que les économies initiales sur les moules. Évitez les fournisseurs qui proposent des tarifs inférieurs de 30 % à ceux du marché.
Le refroidissement représente 60 à 70 % du temps de cycle d'injection. Un investissement de 10 000 $ dans l’analyse et la mise en œuvre du refroidissement conforme permet d’économiser 900 000 $ par an sur des volumes d’unités de 2 millions. Les fournisseurs de moules doivent fournir des rapports de simulation CFD validant les performances de refroidissement avant la production.
Des essais de moulage (50 à 200 pièces) révèlent des problèmes de dimensions, d'écoulement et de surface avant la production complète. Sauter cette étape risque d’entraîner des échecs de lots après la montée en puissance. Exigez des fournisseurs qu'ils fournissent une documentation d'inspection du premier article (FAI) et des données SPC (contrôle statistique des processus) pour les cycles de production initiaux.
Les pannes de moisissures arrêtent la production. Des outils de secours qualifiés ou des accords de remplacement rapide des moules sont essentiels. Entretenir des relations avec 2 fournisseurs compétents pour les moules de production, notamment pour les plateformes à haut volume.
Scénarios d'application réels
Connecteurs de faisceau de batterie EV
Les exigences d'isolation haute tension exigent une précision de ± 0,03 mm et des qualités de matériaux de qualité supérieure. Les moules multi-empreintes (8 à 16 empreintes) permettent une production mensuelle de 500 000 $ tout en conservant les marges de sécurité électrique. Moules de niveau premium non négociables ; les options économiques risquent d’entraîner des échecs catastrophiques sur le terrain.
Souche Relief Boots
Le moulage flexible en caoutchouc sur plastique dur (deux injections) nécessite des cycles de moulage synchronisés. Le refroidissement conforme empêche la fissuration de la surface. Moules de niveau standard suffisants pour des volumes annuels de 100 à 500 000 ; refroidissement premium justifiable pour 1 million d'unités annuelles.
Boîtiers de connecteurs miniatures
Les tolérances microscopiques (± 0,02 mm) et les détails fins nécessitent un meulage et un polissage de haute précision. Seuls les fournisseurs de moules haut de gamme les produisent de manière fiable. Les moules économiques ou standards produisent des rebuts excessifs (5 à 10 %).
Connecteurs du module de climatisation
Résistance modérée à la température, qualité cosmétique moins critique que les dimensions. Les moules à niveaux standard (2 à 4 cavités, matériau H13) offrent un équilibre coût-performance optimal pour 300 à 800 000 volumes annuels.
Foire aux questions
Quel est le délai de livraison typique pour les moules de faisceaux de câbles automobiles personnalisés ?
Niveau Premium : 8 à 12 semaines entre la CAO approuvée et le moule prêt pour la production. Niveau standard : 6 à 8 semaines. Économie : 4-6 semaines. Les délais de livraison supposent une conception stable : plusieurs itérations de conception prolongent les délais. Prévoyez 2 à 4 semaines pour la validation de la conception et l’approbation de la CAO.
Les moules en aluminium peuvent-ils fonctionner pour la production automobile à grand volume ?
Aluminium adapté uniquement aux prototypes/validations (<50 000 pièces). L'aluminium s'use trop rapidement pour la production. La norme est en acier trempé H13 pour plus de durabilité. Parfois, de l'acier PM (poudre métallique) est utilisé pour réduire les coûts, mais les performances souffrent à des pressions d'injection élevées.
Quelle fréquence de maintenance assure la longévité du moule ?
Moules haut de gamme : nettoyage et inspection tous les 300 à 500 000 tirs. Standard : tous les 150 à 200 000 clichés. Économie : tous les 50 000 clichés. La maintenance comprend le nettoyage du moule, l'inspection des cavités via un endoscope, la lubrification des broches d'éjection et la vérification des mesures de profondeur de champ.
Comment valider les performances de refroidissement du moule avant la production ?
Exiger du fournisseur une analyse CFD (Computational Fluid Dynamics) prédisant la distribution de la température. Validez pendant les essais avec l’imagerie thermique et les thermocouples intégrés. Cible : variation de température de cavité <±2 °C et temps de cycle <35 secondes pour les connecteurs standard.
Premium vs Standard : généralement une prime de coût de 50 à 100 % (50 à 80 000 $ supplémentaires). Justification : réduction du temps de cycle de 20 à 35 %, durée de vie 3 fois plus longue, taux de défauts <0,5 % contre 2 à 5 %. Pour 2 millions de volumes annuels, retour sur investissement premium dans les 6 à 8 mois.
Dois-je demander la propriété du moule ou des outils conservés par le fournisseur ?
Pratique standard OEM : vous possédez des moules. Le fournisseur en conserve la garde pendant la production et la maintenance. La propriété des moules permet le transfert d’outils vers d’autres fournisseurs et protège la propriété intellectuelle à long terme. Coûte 10 à 15 % de plus mais essentiel pour la sécurité de l'approvisionnement.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles

- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante