


 fr
 English
 Español
 Deutsch

Accueil · Actualités · Actualités de l'industrie · Moule prototype vs moule de production pour pièces automobiles : coût, délai de livraison, quand utiliser
Actualités de l'industrie
Moule prototype vs moule de production pour pièces automobiles : coût, délai de livraison, quand utiliser
2026-10-14Table of Contents
- 1 Qu'est-ce qu'un moule prototype ?
- 2 Qu'est-ce qu'un moule de production ?
- 3 Moule prototype et moule de production : comparaison côte à côte
- 4 Différences entre les matériaux et les processus des outils
- 5 Coût, délai et volume réel
- 6 Comment décider : moule prototype ou moule de production ?
- 7 Erreurs courantes qui augmentent le coût du programme
- 8 Travailler avec un fabricant de moules sur les deux parcours d'outillage
- 9 Foire aux questions
Un programme de pièces intérieures de niveau 1 durait 16 semaines après le début de la production lorsque le client a révisé la géométrie du couvercle de déploiement de l'airbag. L'outil de production renforcé ne pouvait pas absorber le changement sans une refonte de quatre mois. L'ingénierie a donc commandé un prototype de moule en aluminium, découpé en trois semaines, et a analysé 2 000 échantillons de validation pendant que l'outil en acier corrigé était construit. Cette séquence a fonctionné parce que l'équipe savait exactement ce qu'un prototype de moule peut prouver – et ce qu'il ne peut pas prouver. Ce guide compare les moules prototypes et les moules de production pour pièces en plastique automobiles en fonction du matériau de l'outil, du coût, du délai de livraison, du contrôle dimensionnel, de la finition de surface et du risque du programme, puis se termine par un chemin de décision et une FAQ.
Qu'est-ce qu'un moule prototype ?
Un moule prototype, également appelé outillage souple ou outillage de pont, est un moule d'injection à faible coût construit pour produire un nombre limité de pièces en plastique pour la validation de la conception, les tests d'ajustement et de fonctionnement et les constructions de pré-production.
Les moules de prototypes automobiles sont généralement découpés dans de l'aluminium 7075-T6 ou, moins souvent, dans de l'acier pré-trempé P20, avec une cavité simple ou double, des conduites de refroidissement percées droites et un portail simplifié. Leur travail consiste à générer des pièces pour validation, et non à optimiser le temps de cycle. Pour les pièces intérieures telles que les couvercles d'airbags, les supports de console centrale et les ensembles porte-gobelets, un moule prototype délivre généralement 500 à 5 000 tirs avant que l'usure ou la dérive dimensionnelle n'oblige une réparation.
Les pièces prototypes sont utilisées dans les tests de déploiement d'airbags en cas de collision, les contrôles d'emballage, les études ergonomiques et les premiers échantillons de clients. Le Moulage par injection du couvercle de déploiement de l'airbag passager PAB C'est un cas classique : les forces de déploiement et le comportement des charnières doivent être validés des mois avant que l'outil en acier ne soit prêt.
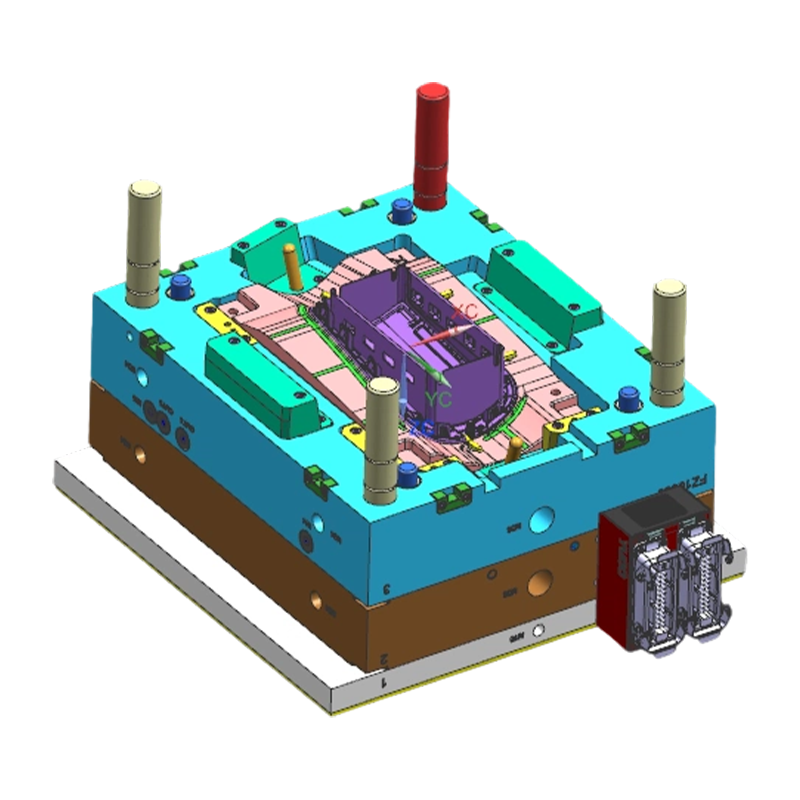 Fournisseurs de moules d'injection de couverture de déploiement d'airbag passager (PAB) en gros, Comp Fanze T&M (Jiashan) Co., Ltd. est un fournisseur de moules d'injection de couverture de déploiement d'airbag passager (PAB) en gros en Chine, une entreprise, un exportateur, Thi... Voir le produit →
Qu'est-ce qu'un moule de production ?
Un moule de production, ou outillage dur, est un moule d'injection en acier trempé conçu pour une production automobile soutenue à grand volume sous le contrôle de processus IATF 16949.
Les moules de production pour pièces plastiques intérieures d'automobiles sont usinés à partir d'acier à outils H13, S136 ou 2316, trempés entre 46 et 52 HRC, puis équipés de systèmes à canaux chauds, d'un refroidissement conforme et de cavités polies ou gravées avec précision. Un moule de production bien entretenu traite de 300 000 à plus de 1 000 000 de tirs tout en conservant /-0,02 à 0,05 mm dans les dimensions critiques.
Deux exigences imposent un outillage dur dans chaque programme série. Premièrement, les règles de qualité client en vertu de l'IATF 16949 et du PPAP exigent que les pièces PPAP proviennent de l'outil de production et du processus de production. Deuxièmement, de nombreuses résines automobiles sont abrasives : le PA66 GF30 présent dans les connecteurs de faisceaux de câbles et les supports de changement de vitesse efface une cavité en aluminium en quelques milliers de coups. Les moules de production ajoutent du TiN ou du chrome sur les zones à forte usure pour atteindre la plage du million de cycles.
La structure des coûts diffère en nature et en degré : 50 000 $ à 500 000 $ pour l'outil, 12 à 30 semaines de construction et un plan de maintenance qui suit chaque tir. Ce commerce est rentable en termes de coût par pièce, de temps de cycle et de stabilité dimensionnelle au fil des années de production.
Moule prototype et moule de production : comparaison côte à côte
Les moules prototypes et les moules de production diffèrent par le matériau de l'outil, le coût, le délai de livraison, la durée de vie, la tolérance, la finition de surface, la conception de refroidissement, la fenêtre en résine et le volume du programme - neuf facteurs qui décident de l'achat.
| Matériel d'outil | Aluminium 7075-T6, acier pré-trempé P20 | H13, S136, acier à outils 2316, 46 à 52 HRC |
| Coût du moule | 8 000 $ à 30 000 $ | 50 000 $ à 500 000 $ |
| Délai de construction | 2 à 6 semaines | 12 à 30 semaines |
| Durée de vie | 500 à 5 000 tirs | 300 000 à 1 000 000 de tirs |
| Tolérance dimensionnelle | /-0,1mm | /-0,02 à 0,05 mm |
| Finition superficielle | SPI B-2 à A-3, petites surfaces | SPI A-1, polissage et gravure de texture |
| Conception de refroidissement | Foré droit, limité | Refroidissement conforme, thermorégulé |
| Fenêtre en résine | Température basse à moyenne, non abrasif | Gamme complète incluant PA66 GF30, PEEK |
| Volume de programme typique | 1 à 5 000 pièces | 50 000 pièces |
Les valeurs sont des plages typiques du secteur et non des garanties ; un grand outil de tableau de bord de classe A peut dépasser considérablement ces chiffres.
Différences entre les matériaux et les processus des outils
Le matériau de l'outil décide de tout en aval : la vitesse à laquelle le moule fonctionne, la précision avec laquelle il maintient les dimensions et la durée pendant laquelle il survit au polymère.
Comportement thermique et temps de cycle
L'aluminium conduit la chaleur environ 3 à 4 fois plus rapidement que l'acier à outils, de sorte qu'un prototype de moule atteint rapidement la température de moulage. Mais l'aluminium est mou, environ 150 BHN contre 46 à 52 HRC pour l'acier trempé, et se déforme sous un tonnage de serrage ou une pression d'injection élevé. Un moule de production avec refroidissement conforme maintient la température de surface de la cavité uniforme pendant 100 000 cycles, ce qui constitue la véritable source de dimensions reproductibles.
Polymères abrasifs et usure
Les résines chargées de verre telles que le PA66 GF30 et le PBT GF30 sont standard dans les connecteurs de faisceaux de câbles automobiles, les supports d'engrenages et les supports de montage. Les données d'atelier montrent que les cavités en aluminium perdent la définition des bords après 3 000 à 5 000 tirs avec ces matériaux. L'acier trempé avec placage TiN ou chrome est la seule réponse fiable pour les programmes pluriannuels.
Finition et aspect de la surface
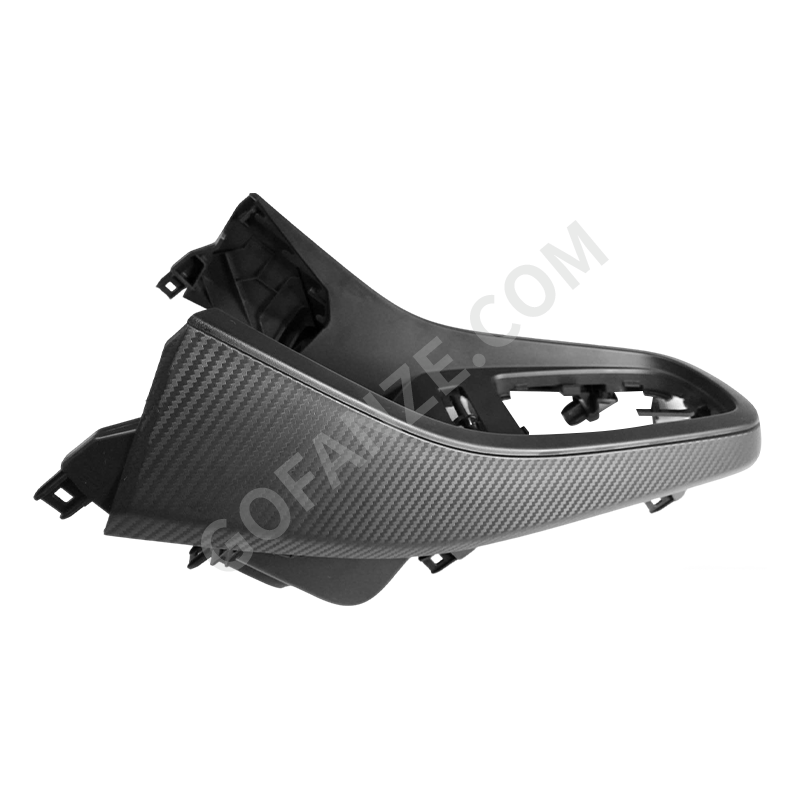
Surfaces intérieures de classe A telles que moulages par injection de panneau de garniture de console centrale nécessitent un polissage miroir et une gravure de texture que seul l'acier trempé peut supporter sur des centaines de milliers de cycles. L'aluminium prototype peut atteindre SPI B-2 ou A-3 sur de petites zones, mais l'approbation de l'apparence doit provenir de l'outil de production. La logique de sélection complète est couverte dans notre guide pour Principes de conception des moules d'injection intérieurs d'automobile et sélection des matériaux .
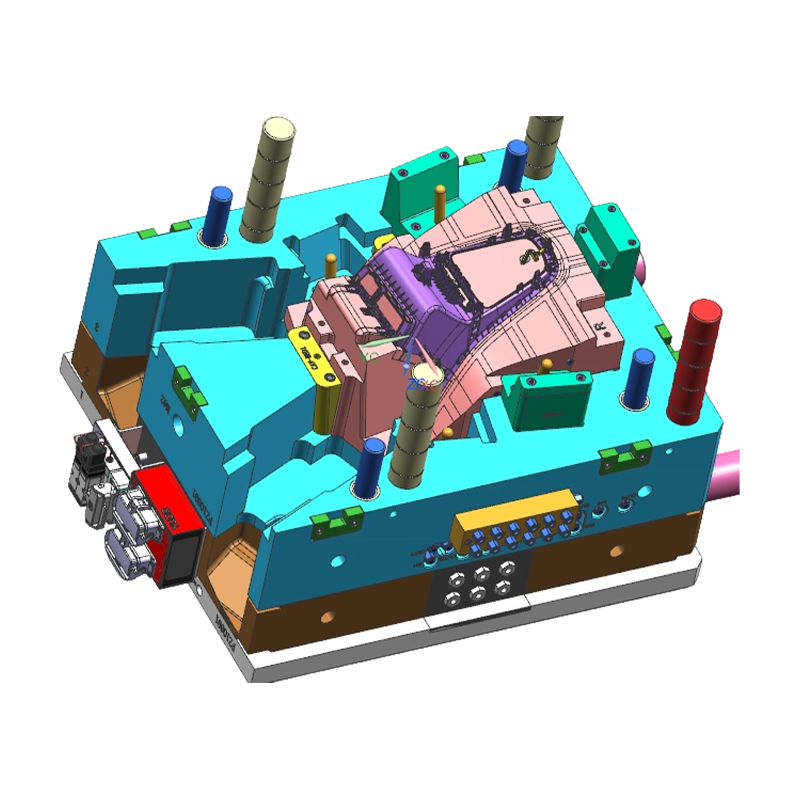 Panneaux de garniture de console centrale en gros, moulage par injection, fournisseurs, entreprise, exportateur Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de panneaux de garniture de console centrale en gros, une entreprise, un exportateur, le secteur automobile... Voir le produit →
Coût, délai et volume réel
Les moules prototypes fonctionnent à un coût de 10 à 20 % du coût des moules de production et atteignent les premiers échantillons en 2 à 6 semaines, mais les moules de production gagnent en termes de coût par pièce et de répétabilité une fois que le volume dépasse quelques milliers de pièces.
Le numéro masqué correspond au coût par pièce. Les moules prototypes exécutent des cycles plus lents, nécessitent plus de manipulation manuelle et nécessitent des contrôles dimensionnels fréquents, de sorte que leur coût par pièce est souvent 2 à 3 fois plus élevé qu'un moule de production. Le coût total entre les deux filières d'outillage se situe généralement entre 5 000 et 15 000 pièces pour un composant intérieur de taille moyenne.
Comment décider : moule prototype ou moule de production ?
Sélectionnez un moule prototype lorsque le dessin n'est pas figé, que le volume est inférieur à 5 000 pièces, que la résine n'est pas abrasive et que /-0,1 mm correspond au dessin. Sélectionnez un moule de production lorsque le PPAP, l'apparence de classe A ou les volumes supérieurs à 50 000 pièces sont concernés.
Six facteurs déterminent la décision :
- Statut de gel de la conception. Les modifications après découpe de l’acier coûtent 3 à 5 fois plus cher à exécuter.
- Volume total et pic. Utilisez le volume total du programme, et non le tarif mensuel.
- Abrasivité de la résine et température de moulage. Les résines chargées de verre ou à haute température excluent l'aluminium.
- Exigences dimensionnelles. /-0,05 mm ou plus signifie outillage de production.
- Documents qualité client. PPAP nécessite des pièces moulées à partir de l’outil de production.
- Délai de démarrage de la production. Si le délai est inférieur à 10 semaines, un prototype de moule peut être la seule voie vers une validation précoce.
Une fois les facteurs examinés, un cheminement en six étapes permet de maintenir la décision reproductible :
- Confirmez la classe de pièce et les règles PPAP du client.
- Gelez la conception ou définissez une fenêtre de changement contrôlée.
- Estimez les volumes totaux et de pointe du programme.
- Faites correspondre la résine au matériau de l'outil.
- Définissez l'enveloppe de tolérance et d'apparence.
- Exécutez une révision DFM de l'outillage avec le mouliste.
Pour les pièces de tableau de bord et de grille de haut-parleur, les exigences en matière d'épaisseur de paroi et de planéité sont suffisamment strictes pour que la décision d'outillage doive être prise au niveau de la pièce ; notre guide pour choisir le moulage par injection plastique intérieur automobile pour l'outillage du tableau de bord passe en revue les compromis pratiques.
Erreurs courantes qui augmentent le coût du programme
La plupart des programmes perdent de l'argent non pas parce qu'ils ont choisi le mauvais type de moule, mais parce qu'ils ont traité le moule prototype comme une capacité libre et le moule de production comme un élément flexible.
Exécution d'un moule prototype au volume de production
Usure des outils en aluminium. Au-delà de 8 000 à 10 000 prises de vue, des marques de témoins, des flashs et des dérives dimensionnelles apparaissent, et les taux de rebut augmentent. L'outil échoue exactement lorsque le programme a besoin de stabilité.
Signature de l'apparence de classe A sur les pièces prototypes
La surface d’une cavité en aluminium ne peut pas prédire le poli et la texture de l’acier trempé. Les pièces approuvées à partir d’un outil prototype échouent souvent à l’examen de l’apparence lorsque l’outil de production arrive.
Sauter l'outil de production sur les pièces à faible risque
Si le client a besoin du PPAP, il n'y a pas de raccourci : les pièces PPAP doivent être moulées à partir de l'outil de production et du processus de production. Les pièces prototypes sont uniquement destinées à la validation fonctionnelle.
Ignorer l'abrasion de la résine dans le choix du matériau de l'outil
Le PA66 GF30 sur une cavité en aluminium crée un flash après quelques milliers de cycles. Les reprises et les temps d'arrêt associés peuvent dépasser le coût d'un outil en acier.
Travailler avec un fabricant de moules sur les deux parcours d'outillage
La capacité de processus du fabricant de moules, et non pas uniquement l'acier à outils, détermine si la transition du prototype à la production respecte le calendrier.
Fanze T&M (Jiashan) Co., Ltd. développe et fabrique des moules d'injection plastique et des pièces moulées par injection depuis 2005 et détient la certification IATF 16949 pour l'approvisionnement automobile. Sa gamme de produits couvre les pièces intérieures automobiles telles que les cadres de tableau de bord, les supports de console centrale, les couvercles d'airbags, les ensembles porte-gobelets et les moules de faisceaux de câbles. L'avantage pratique de faire appel à un seul partenaire pour les deux parcours d'outillage réside dans le transfert de connaissances : l'essai de déclenchement, la mesure du gauchissement et les données de retrait de l'outil prototype sont directement intégrées à la conception de l'outil de production.
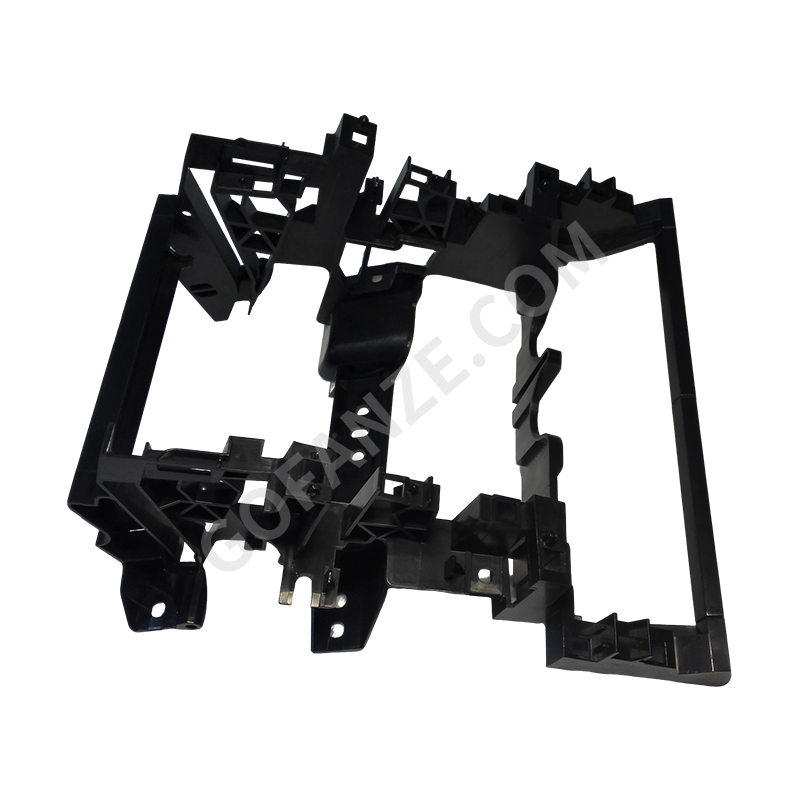
Pour une grande structure intérieure telle que le moule d'injection de cadre de tableau de bord , le contrôle du gauchissement dépend de la position de la porte et de la configuration du refroidissement. Un outil prototype valide cette disposition en quelques semaines, puis l'outil de production la reproduit en acier trempé avec refroidissement conforme.
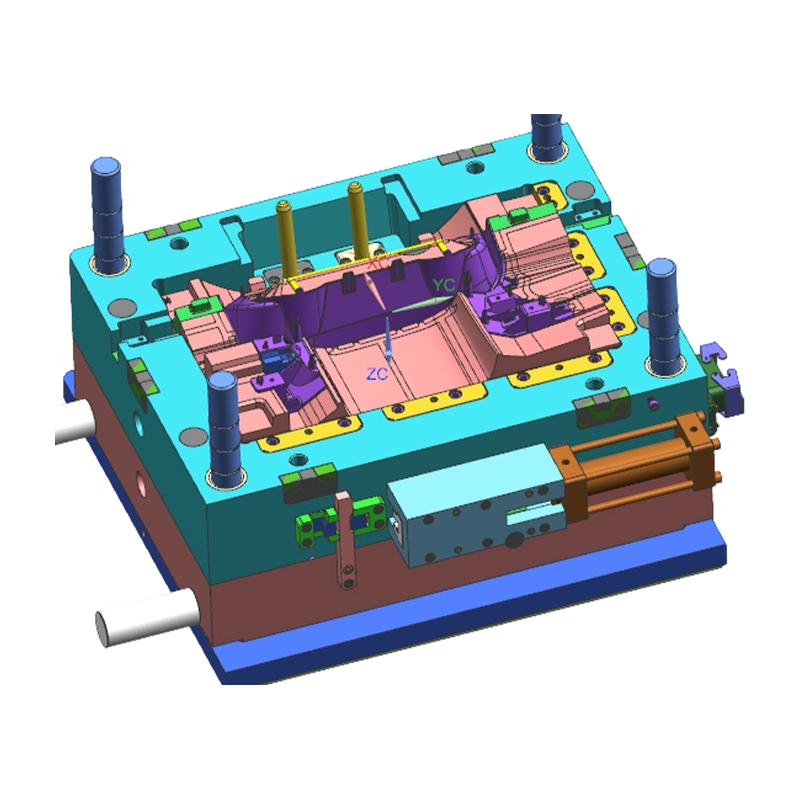 Fournisseurs de moulage par injection de cadre de tableau de bord en gros, entreprise, exportateur Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de cadre de tableau de bord en gros, une entreprise, un exportateur, cette ligne de produits sp... Voir le produit →
L'usine utilise des machines CNC, EDM et de découpe à fil importées, ainsi que des machines d'injection japonaises et allemandes, et gère l'impression et l'assemblage en interne. Lorsque vous comparez les devis, posez trois questions au mouliste : combien d'essais en acier sont inclus avant l'approbation du moule, comment les données de retrait et de gauchissement sont transférées du prototype à l'outil de production et quel programme de maintenance le moule de production nécessite.
Foire aux questions
Un moule prototype peut-il être transformé en moule de production ?
Dans la plupart des cas automobiles, non. Les outils prototypes en aluminium ou P20 n'ont pas la dureté, la disposition de refroidissement et le système de glissières requis pour la production en série, de sorte que l'outil en acier est construit séparément. Le résultat précieux de la phase de prototype réside dans les données de processus : position de la porte, réponse au refroidissement, retrait et gauchissement, transfert dans la conception de l'outil de production.
Combien de pièces un prototype de moule peut-il produire ?
Un moule prototype en aluminium typique produit 500 à 5 000 clichés. Avec des matériaux non abrasifs comme le PP ou l’ABS, certains magasins dépassent les 5 000. Avec le PA66 ou le PBT chargé verre, l'usure des bords et les bavures apparaissent entre 2 000 et 4 000 tirs, selon la géométrie et la pression d'injection.
Un moule prototype vaut-il le coup pour une pièce de seulement 8 000 pièces par an ?
Souvent oui. Comparez le coût de l'outil prototype plus 8 000 pièces moulées à celui d'un outil de production plus 8 000 pièces. Pour une pièce sans aspect en PP ou ABS avec une tolérance de /-0,1 mm, l'outil en aluminium s'avère généralement économiquement gagnant. Le seuil de rentabilité entre le prototype et l’outillage de production se situe généralement entre 5 000 et 15 000 pièces.
Les pièces PPAP peuvent-elles provenir d’un moule prototype ?
Non. PPAP nécessite des pièces produites à partir de l'outil de production, en utilisant le processus de production, sur le site de production. Les pièces prototypes du moule sont acceptées pour la validation de la conception, les tests de collision et les travaux d'ajustement et de fonctionnement, mais la soumission PPAP provient toujours de l'outil de production renforcé.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles


- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante

