fr
 English
 Español
 Deutsch
Accueil · Actualités · Actualités de l'industrie · Approvisionnement en moules d'injection plastique : paramètres clés à inclure dans les appels d'offres | Guide de l'acheteur
Actualités de l'industrie
Approvisionnement en moules d'injection plastique : paramètres clés à inclure dans les appels d'offres | Guide de l'acheteur
2026-09-18Table of Contents
- 1 L'ensemble de paramètres que chaque appel d'offres pour moules à injection doit contenir
- 2 Paramètres au niveau de l'outil : acier, nombre d'empreintes et durée de vie garantie
- 3 Paramètres spécifiques à l'application qui modifient le devis
- 4 Conditions commerciales qui protègent l'investissement
- 5 Combien coûtent réellement les appels d’offres incomplets
- 6 Foire aux questions
Trois mouleurs ont renvoyé des devis pour le même bac de rangement pour tableau de bord, et les chiffres étaient espacés de 38 %. L'offre la moins chère n'était pas l'outil le moins cher : deux soumissionnaires avaient supposé un outillage de courte durée en acier pré-trempé car la demande d'offre n'indiquait jamais le volume annuel, la durée de vie du programme ou les tirs garantis. Rien dans ces citations n’était malhonnête. Chaque paramètre laissé en blanc par l’acheteur est devenu une hypothèse, et les fournisseurs évaluent les inconnues de manière défensive. Dans l'approvisionnement en moules d'injection plastique, la RFQ est la spécification de référence pour un outil que vous pouvez utiliser pendant une décennie, de sorte que les paramètres qu'elle contient déterminent les devis que vous recevez.
écart de devis enregistré sur un programme d'outillage examiné où le volume annuel et la durée de vie garantie de l'outil manquaient dans le package RFQ.
L'ensemble de paramètres que chaque appel d'offres pour moules à injection doit contenir
Un appel d'offres complet pour moules à injection couvre quatre blocs : définition de la pièce, définition de l'outil, profil de volume et critères d'acceptation. Supprimez tout blocage et les enchérisseurs cesseront de fixer le prix de votre outil et commenceront à évaluer leur risque.
Un ensemble de moules complet RFQ est un ensemble de devis suffisamment détaillé pour que deux fabricants de moules compétents, travaillant indépendamment, proposent des outils de la même classe d'acier, du même nombre d'empreintes et de la même durée de vie garantie.
Les entrées au niveau de la pièce passent en premier, car chaque décision en matière d'outillage en dépend. Au minimum, le package doit nommer :
- Données CAO 3D au format STEP ainsi que dessins 2D avec GD&T (dimensionnement et tolérancement géométriques) et dimensions critiques signalées
- Résine par qualité complète et code fournisseur, car le PA6-GF30 chargé de verre et le PA6 non chargé portent l'acier et rétrécissent à des taux très différents.
- Volume annuel, volume mensuel de pointe, durée de vie du programme et nombre total de prises de vue à vie, indiqués séparément
- Prix à la pièce cible et plage de budget d'outillage, de sorte que le nombre d'empreintes est conçu plutôt que deviné
- Légendes de finition de surface utilisant les qualités de polissage SPI (Society of the Plastics Industry) ou les numéros de texture VDI 3400 au lieu d'adjectifs
- Couleur, source du mélange maître, pourcentage maximum de rebroyage et exigences d'emballage
Un petit test interne : remettez le colis à un collègue extérieur au projet. S'ils ne peuvent pas dire s'il s'agit d'un boîtier générique ou d'une pièce intérieure de classe A comme un cadre de tableau de bord, des paramètres manquent toujours.
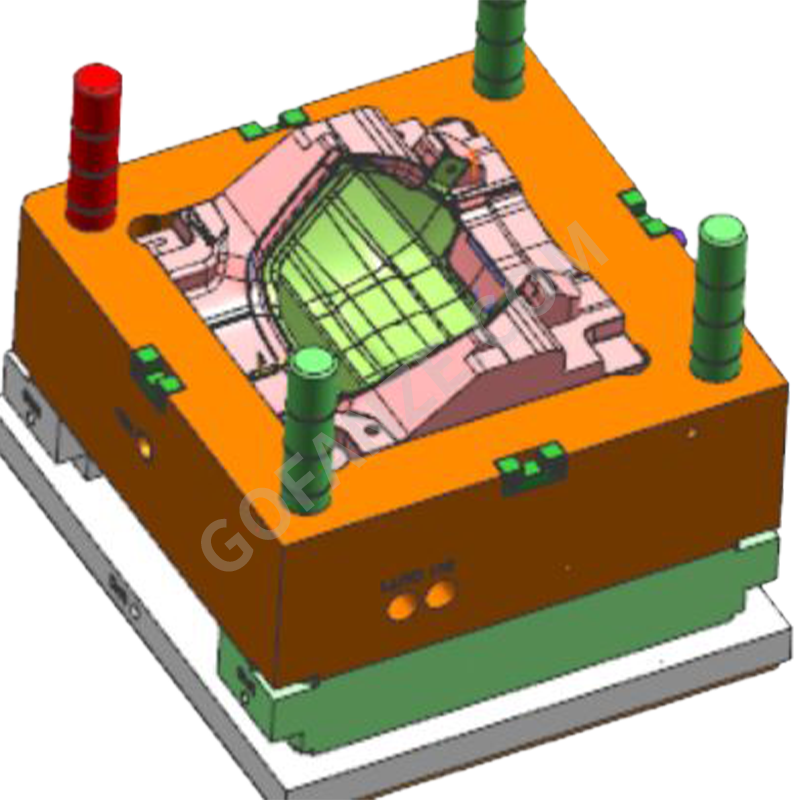
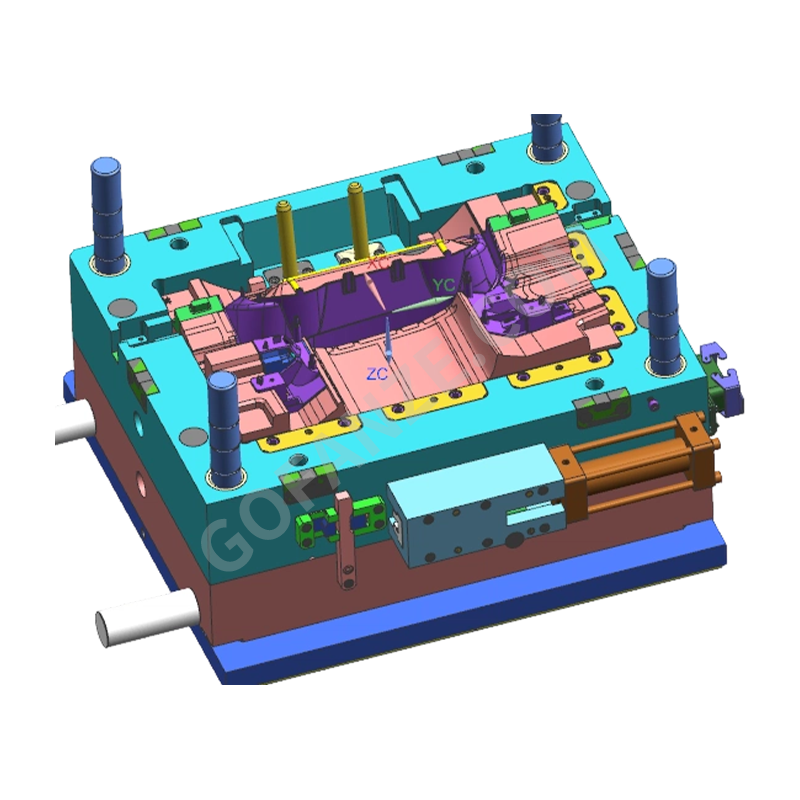 Moulage par injection pour cadres de tableau de bord automobile Les cadres lumineux du tableau de bord exigent une qualité de surface de classe A, des tolérances strictes de ± 0,05 mm et un contrôle de la protection contre la lumière. Suite à la discussion sur la sélection de l'acier, cette ligne de moules montre comment les matériaux, les normes et l'outillage de précision prennent en charge ces pièces intérieures à long terme. Voir le produit →
Paramètres au niveau de l'outil : acier, nombre d'empreintes et durée de vie garantie
La classe d'acier et la durée de vie garantie sont les omissions les plus coûteuses dans les appels d'offres de moules, car elles modifient à la fois le prix et l'objet physique évalué. Faites correspondre l'acier à la résine et à la longueur de tirage : le P20 prédurci (1.2311) convient aux volumes modérés et aux résines non abrasives, le H13 (1.2344) complètement durci gère les composés chargés de verre et les programmes à des millions de tirs, et l'acier inoxydable S136 (1.2083) protège les surfaces très brillantes lors du moulage de PC transparent. Le tableau 1 condense la cartographie habituelle.
| Acier de moule | Dureté typique | Classe de vie réaliste | Idéal pour |
| P20/1.2311 | 28-32 HRC | jusqu'à environ 500 000 tirs | Volumes modérés, grands moules, résines non abrasives |
| 718H / 1.2738 | 30-36 HRC | 300 000 à 800 000 tirs | Pièces automobiles de plus grande taille nécessitant des plaques complètement durcies |
| H13/1.2344 | 48-52 HRC | 800 000 à 1 000 000 de tirs | Composés chargés de verre et abrasifs, outils pour gros volumes |
| S136 / 1.2083 | 48-52 HRC | 1 000 000 de coups | Pièces optiques PC transparentes, résines corrosives, surfaces brillantes |
Le nombre de cavités doit découler de votre profil de volume et non des habitudes du fournisseur. Demandez à chaque soumissionnaire de justifier le nombre de cavités par rapport à vos chiffres annuels et à vie, et exigez le prix de l'outil plus le prix à la pièce pour chaque option. La même logique s'applique aux canaux chauds : les systèmes à canaux chauds ajoutent généralement de 15 à 25 % au coût des outils tout en réduisant le gaspillage de matériaux sur les programmes de longue durée. La demande d'offre doit donc indiquer si les canaux froids découpés à la main sont acceptables.
Spécifiez la garantie, pas la nuance : garantissez la durée de vie de l'outil en coups garantis avec une résine nommée et laissez la sélection de l'acier découler de cet engagement.
Paramètres spécifiques à l'application qui modifient le devis
L'environnement d'utilisation finale réécrit les spécifications de l'outil, et une demande d'offre qui l'omet revient régulièrement avec le prix du mauvais moule.
Surfaces visibles, régulées et scellées
Les pièces intérieures d'automobiles sont soumises à des exigences qui n'apparaissent jamais sur une impression de pièce générique : classe de grain identique pour tous les outils d'un programme, dimensions d'espacement et d'affleurement maintenues à près de 0,1 mm, cibles à faible brillance et limites de buée ou d'émissions pour les garnitures d'habitacle. Les boîtiers électriques extérieurs ajoutent des qualités de résine stabilisées aux UV, une classification de flamme UL94 et des objectifs de planéité sur les joints d'étanchéité pour obtenir une étanchéité IP.
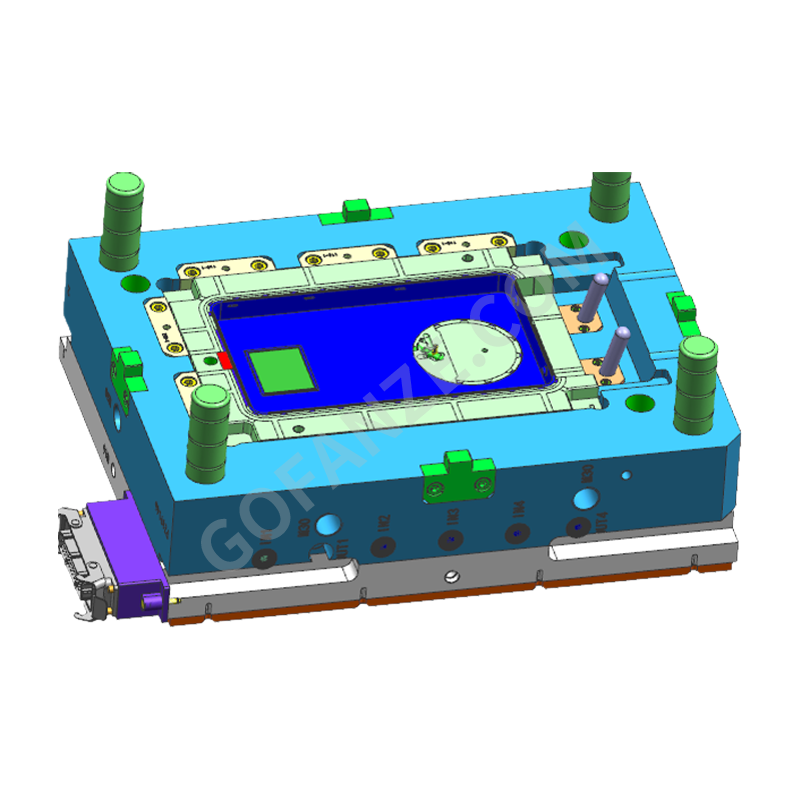 Moulage par injection pour coques de stations de recharge EV avec fenêtres d'affichage Illustrant les exigences des boîtiers extérieurs, cette ligne de moules couvre la planéité des zones de contact de l'écran, les chemins d'étanchéité IP54/IP65, les résines ignifuges et résistantes aux UV UL94V0, ainsi que le soudage et l'assemblage des boîtiers extérieurs finis. Voir le produit →
Le matériel de recharge des véhicules électriques montre clairement le modèle. Un boîtier doté d'une fenêtre d'affichage a besoin d'une planéité étroite là où l'écran s'accouple à la coque, d'un chemin d'étanchéité défini et d'une classe de finition qui survit à une installation extérieure. Rien de tout cela n’est négociable une fois l’acier coupé, donc tout cela appartient à la demande de prix.
Caractéristiques multi-matériaux et précision
Les appels d'offres pour les deux prises et le surmoulage doivent nommer la paire de matériaux, les attentes en matière de liaison et l'orientation de la prise, car la compatibilité du substrat détermine l'ensemble de l'architecture de l'outil ; les risques sont suffisamment importants pour justifier un examen séparé, comme cette analyse des principaux défis du processus de moulage par injection plastique bicolore. Les pièces filetées soulèvent une question parallèle : indiquer la classe du filetage et confirmer si le moule a besoin d'un dispositif de dévissage ou d'un noyau pliable, une décision qui peut faire grimper le prix de l'outil à deux chiffres.
 Joint multivoies en plastique moulé par injection bicolore Un joint multivoies à deux prises reliant plusieurs pipelines, personnalisé à partir de dessins ou de modèles 3D. Il illustre pourquoi les paires de matériaux, les attentes en matière de liaison et l'orientation des tirs doivent être définies avant la tarification de l'architecture de l'outil. Voir le produit →
Conditions commerciales qui protègent l'investissement
Le bloc commercial transforme un prix coté en un engagement exécutoire, et c'est le bloc que les acheteurs laissent le plus souvent au hasard. Cinq termes appartiennent à chaque appel d'offres de moule :
- Acceptation T1 (premier essai) : indiquez la quantité d’échantillon, les dimensions qui reçoivent une mesure complète et la norme cosmétique appliquée à une source de lumière définie.
- Propriété de l'outil : déclarer par écrit que le moule, ses données de conception et ses composants de rechange appartiennent à l'acheteur après le paiement final.
- Des jalons de paiement liés à des événements tels que la passation de commande, le premier essai et l'acceptation finale plutôt qu'aux dates du calendrier.
- Responsabilité de maintenance, plus une liste de pièces de rechange recommandées livrée avec l'outil.
- Données livrables : fichiers de conception de moules, rapports d'essais avec fiches de paramètres de processus et enregistrements d'inspection dimensionnelle.
Demandez à chaque soumissionnaire de fixer le prix des trois mêmes scénarios de volume : leur nombre de cavités recommandé, une cavité de plus et une cavité de moins. Des courbes comparables révèlent quel fournisseur conçoit l'outil et lequel cite une habitude.
Les preuves de capacité font également partie du package. Demandez des certifications de qualité telles que IATF 16949, la norme de gestion de la qualité automobile, ainsi que des listes de machines et une capacité d'essai en interne. Fournisseurs qui associent la fabrication de moules au moulage de production, tels que Fanze T&M (Jiashan) Co., Ltd. , peut tester et corriger un outil dans des conditions réelles de production avant son expédition.
Combien coûtent réellement les appels d’offres incomplets
Une demande de prix incomplète vous facture trois fois : une fois pour la tarification défensive, une fois pour les corrections par essais et erreurs et une fois pour les ordres de modification une fois l'acier déjà coupé.
- Les devis se comparent à l'identique
- Prix à la pièce élaboré à partir de volumes réels
- Critères T1 convenus avant la commande de l'acier
- Les citations largement répandues sur des hypothèses cachées
- L'acier le plus sûr et le nombre de cavités le plus bas gagnent par défaut
- Les différends font surface lors du procès, lorsque chaque changement coûte le plus cher
Distribution représentative pour un outil de production de moyen volume ; la majeure partie de ces dépenses est engagée selon des paramètres fixés au stade de la RFQ.
Foire aux questions
L’acheteur doit-il spécifier l’acier pour moules ou laisser le soin au fournisseur ?
Spécifiez le résultat et fixez un plancher. L'État garantit la durée de vie des tirs sur une résine nommée et exige une famille d'acier minimale uniquement là où l'historique du terrain l'exige. Les fournisseurs restent responsables à vie tout en gardant la possibilité de sélectionner la qualité, la dureté et le traitement thermique qu'ils peuvent honnêtement garantir.
Dans quelle mesure les spécifications de la résine doivent-elles être détaillées ?
Nommez la qualité exacte, le code du fournisseur et tous les additifs importants, y compris les charges, les stabilisants UV, les retardateurs de flamme et les lubrifiants. Un outil proposé pour de la résine non chargée et ensuite utilisé avec un composé chargé de verre perd rapidement sa vie, et aucune des parties n'a évalué ce risque.
Que devrait inclure l’acceptation de l’échantillon T1 ?
Une quantité d'échantillon définie, une disposition dimensionnelle complète sur les dimensions critiques signalées avec la liste de jauges, un examen cosmétique à une source de lumière convenue par rapport à des échantillons limites signés et de courts essais fonctionnels où les pièces bougent ou s'accouplent. Les critères appartiennent à la demande de prix, pas à la salle d'essai.
Combien de scénarios de cavité dois-je demander ?
Trois. Demandez le nombre de cavités recommandé par le fournisseur plus un supérieur et un inférieur, chacun avec le prix de l'outil, le prix à la pièce selon votre volume annuel et l'intervalle d'entretien prévu. La comparaison révèle la courbe des coûts réels au lieu d'un seul point.
Un appel d'offres de moule qui nomme son acier, ses volumes, ses surfaces et ses tests d'acceptation coûte quelques lignes de plus à écrire et beaucoup moins par pièce à vivre.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles

- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante