


 fr
 English
 Español
 Deutsch

Accueil · Actualités · Actualités de l'industrie · Explication des normes de fabrication de moules à injection automobile | Fanze T&M
Actualités de l'industrie
Explication des normes de fabrication de moules à injection automobile | Fanze T&M
2026-10-09Table of Contents
- 1 Quelles normes régissent la fabrication de moules d’injection automobile ?
- 2 Les normes relatives à l'acier moulé et aux composants déterminent la durée de vie de l'outil
- 3 Tolérances dimensionnelles et normes d'état de surface
- 4 Validation des processus et preuves PPAP
- 5 Des règles de conception pour la fabrication qui empêchent les violations des normes
- 6 Questions fréquemment posées sur les normes relatives aux moules automobiles
- 6.1 Pourquoi les fournisseurs de moules automobiles ont-ils besoin de la certification IATF 16949 ?
- 6.2 Quelle tolérance un moule à injection automobile peut-il respecter en production ?
- 6.3 Que signifie VDI 3400 sur une impression de moule ?
- 6.4 Combien de tirs d’essai sont nécessaires avant le PPAP ?
La fabrication de moules à injection automobile est régie par un ensemble de normes de système qualité, d'outils de base AIAG, de références dimensionnelles et d'exigences spécifiques au client. Un fournisseur qui ne peut pas documenter les quatre couches est filtré par les auditeurs OEM avant que le premier échantillon ne soit examiné. Pour les acheteurs, la question pratique est plus simple : le fabricant de moules est-il titulaire de la certification IATF 16949, exécute-t-il un processus PPAP contrôlé, documente-t-il la sélection de l'acier et prouve-t-il la stabilité des tolérances sur un tirage de 500 tirs ? Fanze T&M (Jiashan) Co., Ltd., une entreprise de moulage par injection de précision située à Jiashan, dans la province du Zhejiang, construit des outils pour l'intérieur automobile, les airbags et les faisceaux de câbles exactement selon ce cadre.
Quelles normes régissent la fabrication de moules d’injection automobile ?
IATF 16949 est la norme régissant le système qualité, mais la conformité spécifique au moule provient des outils de base de l'AIAG et des exigences spécifiques des clients de chaque OEM. L'IATF 16949:2016 définit la gestion de la qualité pour les organisations de production automobile et de pièces de service, et un fabricant de moules en a besoin pour citer les programmes de niveau 1 ou OEM. Sous cette égide, l'APQP et le PPAP contrôlent les preuves de planification et d'approbation du projet, la PFMEA gère les risques liés aux processus et le SPC et la MSA valident la capacité du processus et l'intégrité des mesures. Les équipementiers européens ajoutent généralement des éléments d'audit de processus VDA 6.3, tandis que la plupart des programmes mondiaux s'appuient sur des annexes d'outillage spécifiques au client.
- IATF 16949:2016 - système de gestion de la qualité pour les fournisseurs de pièces et d'outillage automobiles
- AIAG APQP et PPAP - planification de projet et preuves d'approbation partielle
- AIAG PFMEA - analyse des risques des processus pour les étapes de moulage, d'impression et d'assemblage
- SPC et MSA - études de capabilité des procédés et répétabilité des jauges
- VDA 6.3 et annexes CSR - Audits de processus et règles d'outillage spécifiques aux OEM
Les fournisseurs de cockpits regroupent généralement plusieurs outils intérieurs dans un seul programme, et le moule d'injection de cadre de tableau de bord combine à lui seul des nervures structurelles, des bossages de fixation et une surface visible de classe A qui doit être libérée via la même chaîne de preuves PPAP que n'importe quel outil de finition cosmétique.
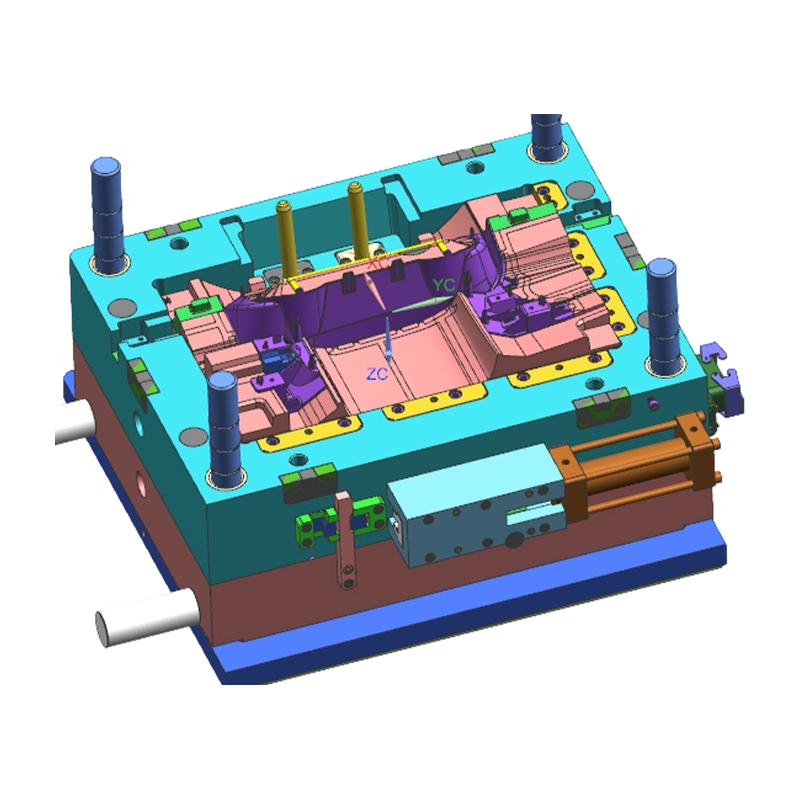 Fournisseurs de moulage par injection de cadre de tableau de bord en gros, entreprise, exportateur Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de cadre de tableau de bord en gros, une entreprise, un exportateur, cette ligne de produits sp... Voir le produit →
Les normes relatives à l'acier moulé et aux composants déterminent la durée de vie de l'outil
La nuance d'acier est la première norme qui détermine la classe de surface et la durée de vie utile de l'outil. L'acier pré-durci tel que le 718H est la valeur économique par défaut pour les outils de boîtier intérieur ; les outils de classe A hautement polis passent au NAK80 ou au S136 ; les outils longue durée et haute température spécifient H13 ou SKD61. Le certificat d'acier fait partie du package PPAP, donc un outil acheté sans qualité d'acier documentée crée un défaut d'audit immédiat qu'aucun résultat d'échantillonnage ne peut corriger.
| Nuance d'acier | Dureté typique | Utilisation automobile standard | Coût relatif de l'outil |
| 718H / P20Ni | 33-38 HRC | Caissons intérieurs, consoles, volumes faibles à moyens | Faible |
| NAK80 | 38-43 HRC | Plaques à cavité de classe A hautement polies et texturées | Moyen |
| S136/420SS | 46-52 HRC | Pièces claires, brillantes et sensibles à la corrosion | Élevé |
| H13 / SKD61 | 45-52 HRC | Outils longue durée, zones à haute température et moules de connecteurs | Élevéest |
Un outil de 500 000 coups en 718H nécessite généralement un entretien de la cavité avant la fin de sa vie utile ; le même programme en NAK80 ou S136 durci peut dépasser le million de clichés. Le choix de l’acier est une décision de prix d’achat qui devient une question de coût à vie.
Les broches de guidage, les manchons d'éjection et les ensembles coulissants portent également des classes de dimensions définies. Les contrats d'outillage automobile exigent normalement des composants standard de marque, des enregistrements de remplacement documentés et des dégagements adaptés à la température de moulage prévue.
Tolérances dimensionnelles et normes d'état de surface
L'acceptation dimensionnelle suit la norme ISO 20457 comme référence générale, tandis que les dimensions critiques sont négociées séparément et généralement maintenues à /- 0,05 mm. La norme ISO 20457 (anciennement DIN 16901) attribue des tolérances par plage de dimensions et par matériau, et les dessins automobiles déplacent ensuite les espaces de raccordement, les bossages de montage et les lignes de déchirure des airbags dans une liste de dimensions restreintes. Ce qu'un moule peut contenir en production dépend de la correction du retrait, du contrôle de la température du moule et de la méthode de mesure convenue dans l'étude MSA.
Des valeurs serrées nécessitent un remplissage de porte équilibré, un contrôle de la température du moule et une méthode CMM ou jauge d'air convenue dans l'étude MSA.
Finitions brillantes SPI A-1 à B-3
Faces de cavité polies pour produits cosmétiques visibles ; nécessite de l'acier NAK80 ou S136 ; défini par des étapes de polissage à la pâte diamantée et vérifié sous des plaques de comparaison de brillance.
Textures VDI 3400 VDI 12 à VDI 45
Texture EDM ou laser qui masque les marques d'enfoncement et les lignes témoins ; utilisé sur les panneaux intérieurs grainés ; la profondeur de rugosité augmente à mesure que le nombre VDI augmente.
Règle générale : une finition miroir SPI A-1 n'est pas réalisable de manière fiable sur l'acier de classe P20. Spécifiez NAK80 ou l'acier inoxydable S136 pour toute face de cavité qui doit contenir une qualité SPI A ou B sur un cycle à grand volume, et approuvez l'échantillon de texture avant le durcissement de la cavité.
Pour les choix de matériaux et de processus sur les grandes structures intérieures, consultez le sélection du matériau de moulage par injection plastique pour tableau de bord guider.
Validation des processus et preuves PPAP
Un moule n'est qualifié qu'après une mesure dimensionnelle, une approbation cosmétique et un essai de stabilité de 300 à 500 tirs ; un seul procès ne constitue pas une preuve. La séquence d'acceptation ci-dessous reflète ce que Fanze T&M suit pour les outils automobiles d'exportation et ce que les clients vérifient lors de l'approbation sur site.
- Examen du DFM et du flux de moule : emplacement des portes, lignes de soudure, disposition du refroidissement et hypothèses de retrait approuvées
- Construction d'outils : aciers certifiés, plaquettes trempées et composants standards documentés
- Essais T1/T2 : fenêtre de processus cartographiée, surface cosmétique examinée, plans courts analysés
- Mesure et capabilité : rapport CMM, certificats de matériaux et de dureté, Cpk de 1,33 ou supérieur sur les dimensions critiques
- Soumission PPAP : dossier constitué et approuvé, y compris l'inspection des moisissures sur place
Un dossier PPAP complet relatif au moule contient le rapport dimensionnel, les certificats d'acier et de dureté, l'enregistrement du débit et de la pression de refroidissement, la fiche d'état du moulage, l'enregistrement du poids injecté, le plan de contrôle et un échantillon signé. L'absence de l'un de ces documents arrête l'approbation, quelle que soit la qualité de la pièce.
Outils pour couvercles de boîtier d'airbag, tels que le moule d'injection du couvercle du boîtier de l'airbag conducteur , sont traités comme à haut risque : une ligne de soudure sur une charnière ou un joint de déchirure faible devient un problème de sécurité, c'est pourquoi ces moules sont libérés avec un rapport dimensionnel à 100 % et une fenêtre de processus verrouillée.
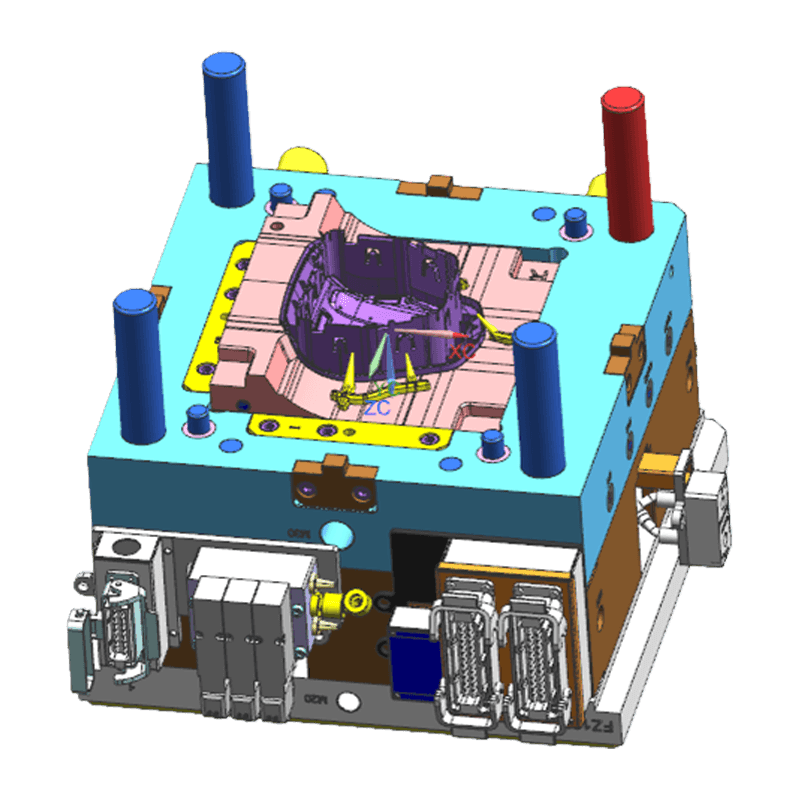 Boîtier d'airbag conducteur en gros / moule d'injection de couverture Fournisseurs, Entreprise, Export Fanze T&M (Jiashan) Co., Ltd. est un fournisseur de moules d'injection de boîtier/couvercle d'airbag pour conducteur en gros en Chine, entreprise, exportateur, ce produit... Voir le produit →
Les clients européens passent souvent une journée entière dans l’usine à vérifier les cavités et les circuits de refroidissement ; Visites de réception de moules chez des clients européens sont une étape normale de la sortie des outils d’exportation.
Des règles de conception pour la fabrication qui empêchent les violations des normes
La plupart des violations des normes de moule surviennent avant la découpe de l'acier, dans les lignes de joint, les angles de dépouille, la position des portes et la disposition du refroidissement. L'examen DFM est l'étape la plus efficace dans l'outillage automobile, car un défaut trouvé dans le modèle CAO coûte des heures, tandis que le même défaut trouvé après le durcissement coûte de l'acier à outils et des semaines.
- Maintenir une épaisseur de paroi uniforme dans la plage de 2,0 à 3,0 mm pour les structures intérieures typiques ; des sections plus épaisses créent des marques d'évier
- Appliquez au moins 1 degré de dépouille par côté sur les faces sans texture et 2 degrés sur les faces texturées.
- Placez les conduites de refroidissement à moins de 10-15 mm de la surface de la cavité et utilisez des chicanes ou des barboteurs au niveau des noyaux profonds.
- Choisissez la position du portail de manière à ce que les lignes de soudure s'éloignent des bossages porteurs et des zones visibles de classe A.
Un examen DFM solide signale les lignes de soudure à proximité des bossages porteurs, les marques d'évier opposées aux faces visibles, les coins non ventilés qui emprisonnent le gaz et les circuits de refroidissement qui ne peuvent pas supporter une pression d'eau de 8 à 10 bars.
Les moules de connecteurs de faisceaux de câbles sont jugés davantage sur le contrôle du flash et du déplacement du noyau que sur la classe de surface, de sorte que le moulage par injection de faisceau de câbles ABS automobile est normalement centré avec un remplissage équilibré pour maintenir la cohérence des sections minces autour des terminaux.
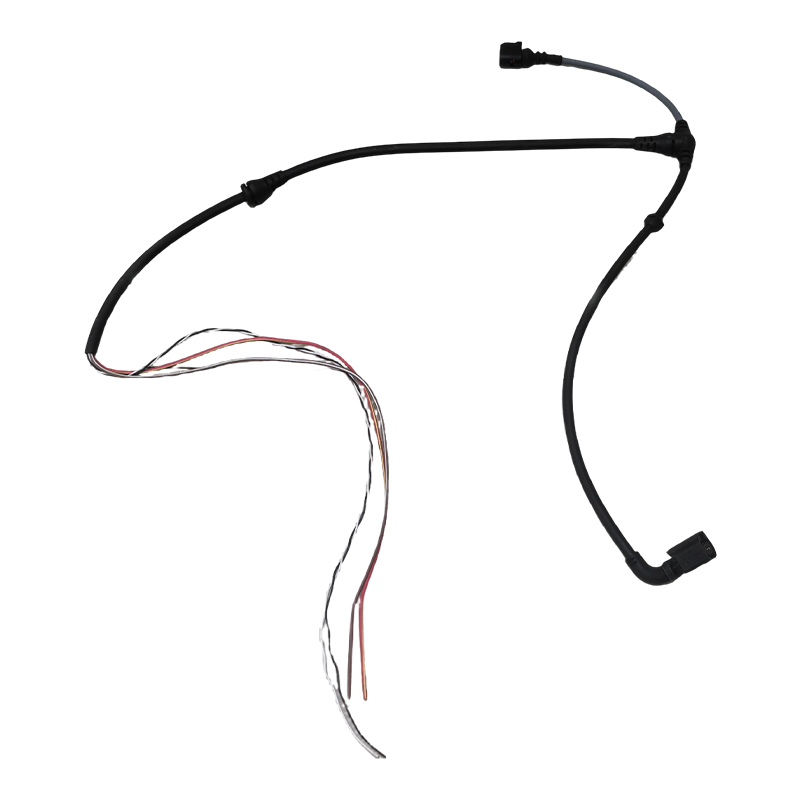 Fournisseurs de moulage par injection de faisceau de câblage ABS automobile en gros, entreprise, exportation Fanze T&M (Jiashan) Co., Ltd. est un fournisseur chinois de moulage par injection de faisceaux de câbles ABS automobiles en gros, une entreprise, un exportateur, ce produit... Voir le produit →
Pour voir comment ces règles s'appliquent aux grandes structures intérieures, lisez le principes de conception de moules intérieurs automobiles et sélection des matériaux guider.
Questions fréquemment posées sur les normes relatives aux moules automobiles
Pourquoi les fournisseurs de moules automobiles ont-ils besoin de la certification IATF 16949 ?
IATF 16949 est le système de gestion de la qualité reconnu tout au long de la chaîne d'approvisionnement automobile. Cela prouve que l’organisation peut contrôler les apports en matière de conception, la construction d’outils, l’échantillonnage et la mesure. Pour les acheteurs de moules, il s'agit de la condition d'entrée minimale pour proposer des programmes OEM ou de niveau 1 ; sans cela, un fournisseur est exclu de la plupart des appels d’offres automobiles.
Quelle tolérance un moule à injection automobile peut-il respecter en production ?
Un moule bien contrôlé contient généralement /- 0,05 mm sur les dimensions critiques et /- 0,10-0,15 mm sur les dimensions générales selon les classes ISO 20457. Les distances de pas entre les trous peuvent atteindre /- 0,03 mm lorsque l'équilibre des portes et le contrôle de la température du moule sont stables. La méthode de mesure convenue doit faire partie de l'étude MSA, et pas seulement une seule lecture CMM.
Que signifie VDI 3400 sur une impression de moule ?
VDI 3400 est une échelle de texture allant d'environ VDI 12 à VDI 45 qui définit la profondeur du motif de surface ; des nombres plus élevés signifient une texture plus profonde et plus rugueuse. Le motif est appliqué par EDM ou gravure laser sur la cavité et reproduit sur chaque pièce moulée, c'est pourquoi des échantillons de texture doivent être approuvés avant le durcissement de la cavité.
Combien de tirs d’essai sont nécessaires avant le PPAP ?
La pratique typique est une étape T1 pour la correction de l'outil, puis un test de stabilité de 300 à 500 coups sur la machine de production avec la fenêtre de processus convenue. Les pièces de sécurité telles que les couvercles d'airbags et les supports porteurs nécessitent des courses plus longues et des tests supplémentaires avant l'approbation.
Les réponses suivent la logique d'acceptation utilisée dans les programmes d'outillage automobile standard ; le document sur les exigences spécifiques du client reste l'autorité finale en matière de preuves.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles



- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante

