


 fr
 English
 Español
 Deutsch

Accueil · Actualités · Actualités de l'industrie · Moulage par injection de boîte à air de trompette : conception clé et : applications pratiques, sélection
Actualités de l'industrie
Moulage par injection de boîte à air de trompette : conception clé et : applications pratiques, sélection
2026-10-16Table of Contents
- 1 Ce qu'un moule à injection de boîte à air de trompette contrôle
- 2 Règles de conception de base pour le moule
- 3 Sélection des matériaux et compromis
- 4 Applications pratiques dans tous les segments de motos
- 5 Comment sélectionner un fournisseur de moules pour boîte à air pour trompette
- 6 FAQ
- 6.1 Qu'est-ce qu'une boîte à air trompette dans un système d'admission de moto ?
- 6.2 Quel matériau convient le mieux pour une boîte à air de trompette ?
- 6.3 Comment vérifier un moule de boîte à air de trompette avant la production en série ?
- 6.4 Un moule de boîte à air peut-il servir à plusieurs modèles de motos ?
Un ingénieur en étalonnage moteur constate une perte de couple reproductible de 3 % à 7 000 tr/min sur un nouveau prototype monocylindre de 450 cm3. Le corps de papillon, le profil de came et la cartographie du carburant sont tous corrects. La cause première est la boîte à air de la trompette : son volume interne et la longueur de sa pile de vitesse ont dérivé parce que le moule d'injection a été construit avec des tolérances lâches. Ce modèle de défaillance est suffisamment courant pour que les programmes de motos sérieux traitent la géométrie du moule de la boîte à air comme une spécification du moteur, et non comme une réflexion esthétique après coup.
La boîte à air en trompette se trouve entre le filtre à air et le corps de papillon, alimentant en air pur tout en utilisant des ondes de pression résonantes pour améliorer le remplissage des cylindres au régime sélectionné. Pour l'ingénieur moule, le responsable des achats ou le chef de projet, les questions pratiques sont de savoir quels paramètres de conception modifient le comportement réel du moteur et quelles capacités du fournisseur maintiennent ces paramètres stables sur les lots de production.
Ce qu'un moule à injection de boîte à air de trompette contrôle
Un moule d'injection de boîte à air en trompette produit un boîtier d'admission scellé dont le volume interne, la géométrie de l'empilement et les surfaces d'étanchéité déterminent directement le couple délivré, le bruit d'admission et la durée de vie.
Une boîte à air de trompette est un plénum d'admission scellé qui combine une chambre à air résonnante avec un ou plusieurs piles de vitesse - des tubes en forme de trompette - pour régler les impulsions de pression d'air avant qu'elles n'atteignent le corps de papillon.
Trois fonctionnalités contrôlées par le moule comportent la plupart des risques de performances. Le volume du plénum interne définit la fréquence de résonance acoustique du conduit d'admission ; sur un monocylindre de 450 cc, un volume utile typique de 6 à 9 litres rend même visible une erreur de volume de plus ou moins 1 pour cent sur le banc d'essai. La géométrie de la cheminée, y compris le rayon de l'embouchure et la longueur de la cheminée, contrôle le régime moteur auquel le couple maximal apparaît. La planéité de la bride d'étanchéité empêche la pénétration d'air et d'eau non filtrés, un problème de durabilité courant sur les vélos d'aventure et d'enduro. Les inserts filetés et les bossages de montage nécessitent également une précision de position de plus ou moins 0,1 mm afin que l'assemblage sur la conduite moteur ne précharge pas le boîtier et ne provoque pas de fissures de contrainte.
Tolérance clé : une modification de 5 mm de la longueur de la pile de vitesse peut déplacer le pic de couple de 300 à 500 tr/min. Notez ces tolérances dans l’accord technique du moule, et pas seulement dans le dessin de la pièce.
Règles de conception de base pour le moule
Cinq décisions de conception de moule déterminent si une boîte à air en trompette réussit les contrôles de fuite, de dimensions et de débit lors du premier essai.
- Ciblez une épaisseur de paroi comprise entre 2,5 et 3,0 mm et maintenez une variation inférieure à 0,2 mm entre les sections adjacentes. Les murs inégaux créent des marques d'enfoncement sur les surfaces visibles et des déformations sur la bride d'étanchéité, qui apparaissent tardivement lors de la validation.
- Appliquez 1 à 1,5 degrés de dépouille sur les parois latérales profondes et augmentez jusqu'à 2 degrés partout où une texture brillante est spécifiée. Le côté admission associe souvent une texture fine à un faible tirage, ce qui fait de cette surface en acier la zone de polissage la plus difficile de la cavité.
- Planifiez les actions secondaires pour les contre-dépouilles avant de commencer la découpe de la cavité. Les canaux de ventilation, les bossages de montage et les nervures de positionnement de la pile forcent généralement la ligne de joint plus profondément dans la pièce, ce qui nécessite des actions latérales hydrauliques ou des élévateurs inclinés avec des conduites de refroidissement acheminées à l'intérieur de la base du moule.
- Réglez la position de la porte pour équilibrer le remplissage sans placer de ligne de soudure sur la face de montage de la pile. Une seule porte de tunnel près de la bride d'étanchéité inférieure fonctionne pour les boîtiers symétriques ; les pièces asymétriques nécessitent généralement un canal chaud avec deux gouttes.
- Utilisez un refroidissement conforme à proximité des cœurs de pile profonde. Les canaux conformes peuvent réduire le temps de cycle jusqu'à 20 % par rapport aux lignes à perçage droit et réduire la dispersion de température des pièces qui provoque le retrait après moulage.
Règle de porte : si la ligne de soudure doit traverser l'alésage de la cheminée, assurez-vous que l'analyse du flux du moule montre que la ligne de soudure atterrit en dessous du rayon de l'embouchure de la cloche, où elle ne perturbera pas le flux d'air.
Ces cinq règles suivent principes généraux de conception et de fabrication de moules à injection , et ils deviennent plus stricts lorsque la pièce est un composant d'admission réglé qui doit également être étanche à la poussière et à l'eau.
Sélection des matériaux et compromis
La sélection des matériaux pour une boîte à air en trompette équilibre la déflexion thermique, la résistance au carburant et à l'huile, la résistance de la ligne de soudure et le coût, les polyamides renforcés de verre dominant les programmes de performances.
La boîte à air se monte près de la culasse, de sorte que le plastique voit la chaleur rayonnée, les vibrations, les vapeurs de carburant et le brouillard d'huile. Le PA66-GF30 offre la résistance mécanique et la durée de vie à la fatigue les plus élevées, ce qui en fait la valeur par défaut pour une utilisation en course et en enduro. Le PA6-GF30 offre un meilleur équilibre entre impact et rigidité à moindre coût, c'est pourquoi la plupart des programmes de vélos sportifs et nus le spécifient. Le PP-EPDM réduit le poids et les coûts sur les plates-formes de banlieue, tandis que l'ABS convient aux pièces cosmétiques de classe A à faible déformation et exposées à une chaleur modérée.
| Matériel | HDT (C) | Points forts | Programme typique |
| PA66-GF30 | 250 | Résistance maximale, résistance à la fatigue | Course, enduro |
| PA6-GF30 | 210 | Impact et rigidité équilibrés | Sport, nu |
| PP-EPDM | 100 | Faible coût, faible densité | Scooter, navetteur |
| ABS | 95 | Bonne finition, faible déformation | Modèles d'entrée de gamme |
Température de déflexion thermique selon la qualité du matériau de la boîte à air. Plus il est élevé, mieux c'est pour un montage adjacent au moteur.
Avertissement de rétrécissement : la fibre de verre augmente la rigidité et la résistance à la chaleur mais augmente le retrait anisotrope. Les dimensions de la cavité sur un moule de boîte à air en trompette doivent être découpées à partir des données de retrait mesurées de la qualité choisie, jamais à partir de tableaux de matériaux génériques.
Applications pratiques dans tous les segments de motos
Les moules d'injection de boîte à air Trumpet sont destinés aux segments du sport, de l'aventure et des déplacements domicile-travail, avec un changement de géométrie et de matériaux en fonction des objectifs de réglage et des volumes de production.
- Motos sportives et nues : longues piles de vitesse pour une puissance à haut régime, PA6-GF30 ou PA66-GF30, surfaces visibles de classe A et moules à canaux chauds pour une sortie multi-empreintes.
- Aventure et enduro : nervures renforcées, faces d'étanchéité conçues pour les traversées d'eau répétées et niveaux d'impact plus élevés qui survivent aux collisions, au chargement de bagages et aux accès de maintenance.
- Scooter et navetteur : emballage à clapet compact, résine PP EPDM, actions latérales simplifiées et acier à outils pré-durci pour maintenir le coût du moule en adéquation avec des volumes de pièces inférieurs.
La page produit directe de cet outillage montre comment la disposition des cavités, les actions latérales et la finition de surface sont gérées pour les boîtiers d'admission.
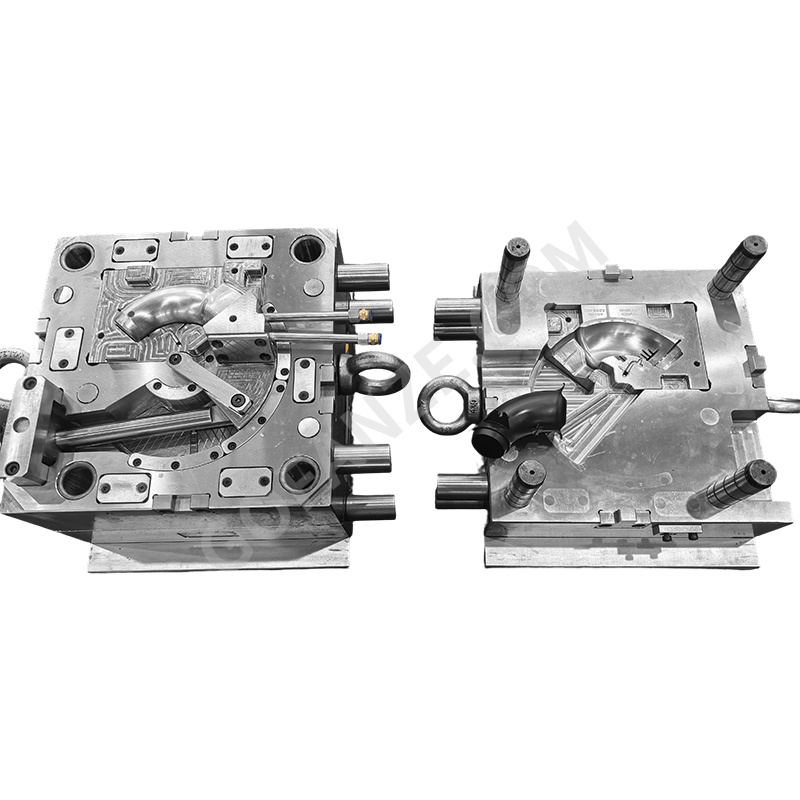 Moulage par injection pour les composants d'admission d'air et de carrosserie de klaxon de moto Ce moule se concentre sur la disposition précise des cavités, les actions latérales et la finition de surface des boîtiers d'admission, avec une conception de ventilation et de porte pour éviter les lignes de soudure et les marques de gaz tout en prenant en charge les pièces ABS ou PP et les exigences OEM personnalisées. Voir le produit →
Impact réel : un écart de 0,5 mm sur le rayon de l'embouchure du pavillon peut réduire le débit d'admission à la levée maximale des soupapes d'environ 2 pour cent. Sur un moteur de 100 ch, cela représente environ 2 ch perdus avant que l'ECU ne le voie.
Le même constructeur de moules doit également s’occuper de l’orifice d’admission et des autres composants du passage d’air. Le fait de conserver la boîte à air, l'orifice d'admission et le boîtier du filtre à air dans une seule équipe d'ingénierie garantit des hypothèses de retrait cohérentes et des interfaces d'étanchéité adaptées. Pour une vue complète des outils disponibles, le moules d'injection plastique pour carénages et carrosseries de motos La gamme comprend des ports d'admission d'air, des protections de radiateur, des garde-boue et des ensembles de cache-corps.
Comment sélectionner un fournisseur de moules pour boîte à air pour trompette
Sélectionnez un fournisseur de moules de boîte à air pour trompette en fonction de sa capacité de flux de moule vérifiée, de son expérience en matière d'action secondaire et de son contrôle de processus de qualité automobile, et non uniquement en fonction du prix indiqué.
- Rapports d'analyse du flux de moule qui prédisent les lignes de soudure, les pièges à air et la pression de remplissage avant la découpe de l'acier, les résultats étant examinés par votre équipe d'ingénierie.
- Packages acier adaptés au programme : acier pré-trempé 2738 ou 718H pour les prototypes et les petits volumes, S136 ou 8407 pour les cavités de production en grand volume.
- Certification IATF 16949, qui intègre la discipline PPAP, l'AMDEC des processus et le contrôle des modifications techniques dans le programme de moules.
- Moulage pilote en interne, de sorte que les corrections de cavité sont effectuées et vérifiées dans la même usine au lieu d'envoyer le moule à un deuxième mouleur.
- Une liste de référence sur les composants de moto côté admission, y compris les ports d'admission d'air, les carénages, les boîtiers de filtre et les ensembles de boîte à air.
Profil du fournisseur : Fanze T&M (Jiashan) Co., Ltd., fondée en 2005 sous le nom de Shanghai Fanze Precision Mold Co., Ltd., construit des moules de précision et des pièces moulées sous un même toit. L'usine de Jiashan couvre un site de 7 000 m2 avec environ 14 000 m2 de surface utile, emploie environ 100 personnes et exploite des machines CNC, EDM et de coupe à fil importées aux côtés d'équipements de moulage par injection japonais et allemands.
Pour l'outillage côté admission au-delà de la boîte à air elle-même, examinez le moule de l'orifice d'admission d'air en tant que composant complémentaire dans le même chemin de flux d'air frontal.
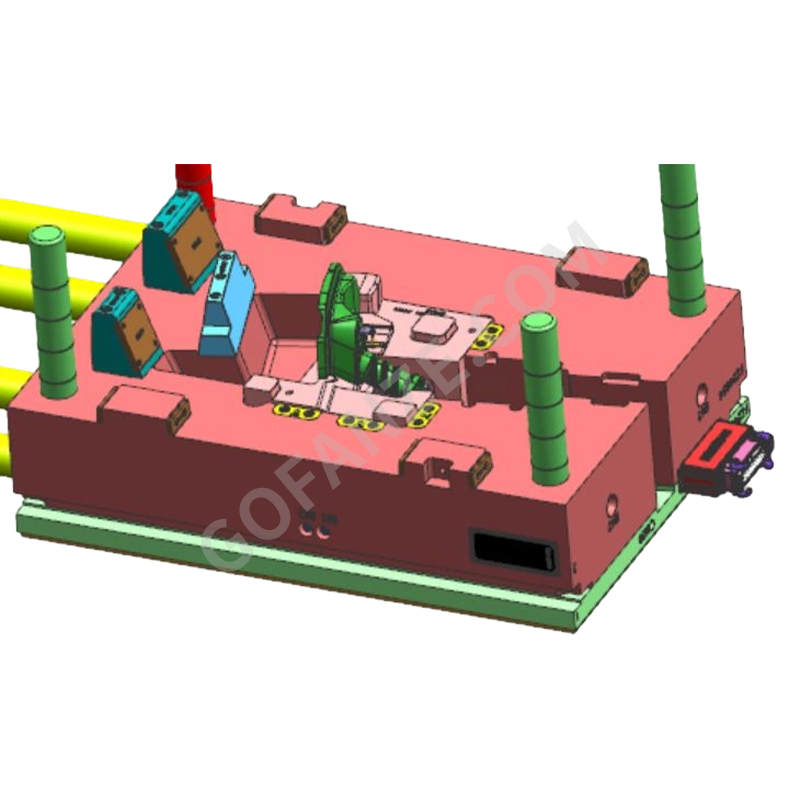 Moulage par injection personnalisable pour les ports d’admission d’air et les coques extérieures des motos Ce moule sert à l'outillage côté admission au-delà de la boîte à air, avec plus de 15 ans d'expérience à l'exportation, une personnalisation à partir de dessins ou de modèles 3D et des options de soudage et d'assemblage de plastique pour rationaliser la production. Voir le produit →
FAQ
Qu'est-ce qu'une boîte à air trompette dans un système d'admission de moto ?
Une boîte à air de trompette est un plénum en plastique scellé qui combine une chambre à air résonnante avec des piles de vitesse pour régler les impulsions de pression d'admission. Le moule d'injection qui le produit contrôle le volume interne, la géométrie de la pile et les faces d'étanchéité qui façonnent les performances du moteur.
Quel matériau convient le mieux pour une boîte à air de trompette ?
Le PA6-GF30 est le meilleur choix global pour la plupart des motos performantes car il équilibre la rigidité, la résistance aux chocs et le coût. Le PA66-GF30 convient aux pièces de course et d'enduro soumises à des charges thermiques et vibratoires plus élevées, tandis que le PP EPDM convient aux plates-formes de banlieue sensibles aux coûts.
Comment vérifier un moule de boîte à air de trompette avant la production en série ?
Examinez l'analyse du flux de moule, les rapports dimensionnels d'essai, les données CMM sur les alésages de pile et les bossages de montage, les résultats des tests d'étanchéité sur la bride d'étanchéité et les photographies des lignes de soudure. Les fournisseurs opérant sous IATF 16949 les compilent normalement dans un rapport de type PPAP.
Un moule de boîte à air peut-il servir à plusieurs modèles de motos ?
Uniquement lorsque le réglage du moteur, les points de montage et l'espace d'emballage sont identiques. Le volume interne et la longueur de la pile modifient directement la courbe de couple, de sorte que la plupart des équipementiers exigent une géométrie de cavité spécifique au modèle, même lorsque les points de fixation externes semblent similaires.
Conseil de sélection final : Lorsque vous comparez les devis, demandez à chaque fournisseur les trois mêmes documents : analyse du flux de moule, spécifications de l'acier et programme d'essai avec des critères de test dimensionnels et d'étanchéité définis. Le fournisseur qui répond précisément à ces trois questions est celui à visiter en premier.
Catégories
Catégorie de produit
-
Composants et pièces d'imprimante
-
Composant et outil en plastique bicolore
-
Connecteurs multivoies en plastique
-
Pièce moulée par injection plastique filetée
-
Pièces d'injection pour appareils électroménagers
-
Moule d'injection de coque de robot
-
Moule d'injection PC transparent à haute brillance
-
Moule d'injection plastique pour carénages et carrosseries de motos
-
Moule d'injection plastique pour pieux de chargement pour véhicules électriques
-
Faisceau de câbles pour automobile
-
Moule d'injection de pièces intérieures en plastique pour automobiles



- Moule d'injection de pièces intérieures en plastique pour automobiles
- Faisceau de câbles pour automobile
- Moule d'injection plastique pour pieux de chargement pour véhicules électriques
- Moule d'injection plastique pour carénages et carrosseries de motos
- Moule d'injection PC transparent à haute brillance
- Moule d'injection de coque de robot
- Pièces d'injection pour appareils électroménagers
- Pièce moulée par injection plastique filetée
- Connecteurs multivoies en plastique
- Composant et outil en plastique bicolore
- Composants et pièces d'imprimante

